


Comparaison des technologies de traitement des eaux usées à forte salinité
Temps de libération:
2026-09-07 09:07

Les eaux usées à forte salinité — caractérisées par une teneur en matières dissoutes totales (TDS) égale ou supérieure à 2 % (20 000 mg/L) — constituent l’un des flux les plus difficiles à traiter dans l’industrie moderne. En effet, de tels niveaux de salinité inhibent l’activité microbienne, ce qui rend impossible leur traitement direct par les procédés biologiques conventionnels. La solution éprouvée consiste en une chaîne combinée comprenant un prétraitement par adoucissement, une concentration membranaire et une cristallisation par évaporation, permettant de transformer un flux résiduaire coûteux en eau propre et en sel commercialisable. Cet article compare les principales technologies employées à chaque étape et explique comment choisir la combinaison la plus adaptée à votre installation.
Qu’est-ce qui est considéré comme des eaux usées à forte salinité ?
L’industrie utilise couramment une DCO supérieure ou égale à 2 % (20 000 mg/L) comme seuil séparant les eaux usées à forte salinité. À ce niveau et au‑dessus, les cellules microbiennes subissent un stress osmotique et l’activité enzymatique diminue, de sorte que le traitement biologique direct ne permet plus d’obtenir un effluent stable. Les eaux usées dont la DCO est inférieure à 1 % (10 000 mg/L) peuvent généralement encore faire l’objet d’un traitement biologique ou être rejetées dans un réseau municipal après un polissage.
Les recommandations pratiques de prise en charge selon la gamme TDS sont :
- Inférieur à 1 000 mg/L — à faible salinité ; traitement biologique conventionnel associé à un polissage avancé.
- 1 000–10 000 mg/L — salinité moyenne ; traitement biologique associé à des procédés membranaires, avec une maîtrise de l’inhibition biologique en fonction du type de sel.
- 10 000–20 000 mg/L — salinité quasi élevée ; une concentration membranaire est nécessaire pour réduire le volume, et la faisabilité biologique doit être évaluée avec soin.
- ≥20 000 mg/L (≥2 %) — à forte salinité ; prétraitement + concentration membranaire + Évaporation MVR cristallisation pour atteindre Élimination zéro de liquides .
Deux erreurs d’appréciation courantes méritent d’être signalées. Premièrement, ne vous fiez pas uniquement à la conductivité : à un même TDS de 20 000 mg/L, les eaux usées dominées par le chlorure de sodium se comportent très différemment des flux dominés par les sulfates ou par le calcium‑magnésium, en termes de formation de tartre et de corrosion. Deuxièmement, ne supposez pas que la forte salinité n’implique qu’une évaporation — concentrer d’abord et n’évaporer que la saumure finale permet d’économiser plus de 80 % de l’énergie nécessaire à l’évaporation.

Le train thérapeutique éprouvé
Haute salinité traitement des eaux usées Cela s’effectue en quatre étapes. La première étape consiste au prétraitement visant à réduire la dureté et à éliminer la silice : la chaux, le carbonate de soude et les floculants adoucissent l’eau et éliminent le calcium, le magnésium, la silice, les matières en suspension ainsi qu’une partie des composés organiques, protégeant ainsi les membranes et les évaporateurs situés en aval contre l’entartrage ; une ultrafiltration peut être ajoutée si nécessaire. La deuxième étape est la concentration par membranes. La nanofiltration sépare sélectivement les ions divalents, tandis que osmose inverse Et l’électrodialyse élève la teneur en solides dissous de 2 à 3 % à 8 à 15 %, avec un taux de récupération de l’eau compris entre 60 et 90 %, ce qui réduit fortement la charge d’évaporation en aval ; le perméat est réutilisé. La troisième étape est l’évaporation‑cristallisation. Le concentré est introduit dans un évaporateur MVR ou à effets multiples, où il est concentré jusqu’à atteindre une sur‑saturation, puis un cristalliseur produit des cristaux de sel. La quatrième étape traite la liqueur mère en la recyclant pour une concentration ultérieure ou en l’envoyant vers une unité de séchage des sels mixtes.
Dans l’ensemble du train, le taux de récupération totale de l’eau atteint 95 à 98 %, et la fraction de sels mixtes est maintenue entre 5 et 15 % — un véritable zéro rejet liquide, dans lequel le seul produit solide issu du procédé est du sel industriel commercialisable ou une faible quantité de sel mixte.
Comparaison des technologies de concentration membranaire
La concentration membranaire est l’étape clé qui réduit le volume d’évaporation avant que la saumure n’atteigne l’évaporateur. La nanofiltration (NF) sépare sélectivement les ions divalents, ce qui constitue la base du fractionnement des sels ; l’osmose inverse (RO) et l’électrodialyse (ED) permettent d’élever la teneur en solides dissous de l’eau d’alimentation, initialement comprise entre 2 et 3 %, à 8 à 15 %, avec un taux de récupération de 60 à 90 %. Le concentrat de l’osmose inverse — c’est‑à‑dire la saumure résiduelle après la production par RO — contient généralement entre 40 000 et 100 000 mg/L de TDS, soit 3 à 10 fois la concentration de l’eau d’alimentation, ainsi que des composés organiques réténus, des ions responsables de la dureté et des résidus d’antiscalants.
Pour cette concentration de RO, l’osmose inverse à haute pression (HPRO) utilise des membranes spécialement conçues pour résister à des pressions élevées, comprises entre 6 et 12 MPa, afin de concentrer une saumure dont la teneur en solides dissous varie de 40 000 à 50 000 mg/L jusqu’à 80 000 à 120 000 mg/L, réduisant ainsi de plus de 50 % la charge d’évaporation en aval. L’électrodialyse et l’électrodialyse à membranes bipolaires conviennent aux saumures de concentration moyenne, que ce soit pour une concentration ultérieure ou pour la production sur site d’acide ou d’alcalin, tout en offrant une flexibilité d’exploitation au prix d’un investissement plus élevé. Quelle que soit l’étape membranaire retenue, elle doit être associée à une étape d’évaporation pour obtenir la saumure finale — les membranes seules ne permettent pas d’atteindre un rejet liquide nul.
Évaporation et cristallisation MVR pour la saumure finale
La cristallisation par évaporation constitue l’étape qui boucle le processus. La saumure concentrée est introduite dans un évaporateur à compression mécanique de vapeur (MVR), qui recycle la chaleur latente de la vapeur grâce à la recompression mécanique de celle-ci. La consommation spécifique d’énergie s’élève à environ 40 à 70 kWh par tonne d’eau évaporée, ce qui représente une efficacité supérieure de plus de 70 % par rapport à l’évaporation traditionnelle à effet simple. Lorsque la vapeur est bon marché et que l’électricité est coûteuse, un évaporateur à plusieurs effets peut être envisagé comme alternative ; toutefois, dans la plupart des installations, l’approche MVR s’avère généralement plus avantageuse en termes de coûts d’exploitation.
Grâce à une conception à séparation des sels, le cristalliseur peut produire du chlorure de sodium et du sulfate de sodium de haute pureté, supérieurs à 97 %, pouvant être vendus comme sous‑produits, tandis que le condensat est réintroduit dans le procédé. Pour les charges à forte teneur en chlorures, des matériaux résistants à la corrosion, tels que l’acier inoxydable duplex 2205 et le titane, sont utilisés pour les pièces en contact avec le fluide. Étant donné que la concentration membranaire a déjà réduit le volume d’eau évaporée de plus de 80 %, l’évaporateur ne traite que le faible débit final de saumure ; cette mise en cascade permet de maîtriser à la fois les coûts énergétiques et les investissements.
Choisir le bon itinéraire
Le choix de la filière commence par l’analyse de la salinité (TDS) et de la composition ionique de la saumure. Lorsque le TDS du concentrat d’osmose inverse est inférieur à 50 000 mg/L, une reconcentration par osmose inverse à haute pression suivie d’une évaporation constitue généralement l’option la plus économique ; au‑dessus de 50 000 mg/L, l’évaporation‑cristallisation directe par MVR s’avère souvent plus rentable. Ensuite, il convient d’évaluer la teneur en matières organiques : lorsque la demande chimique en oxygène (DCO) est élevée, un prétraitement par oxydation avancée — tel que l’ozonation catalytique, la méthode Fenton ou l’oxydation électrochimique — doit être intégré afin d’éviter la formation de mousse dans l’évaporateur et la décoloration des cristaux de sel. Enfin, il faut aligner l’objectif sur les normes locales de rejet et la politique en matière de gestion des déchets solides : l’objectif peut être un rejet conforme, une réutilisation partielle ou un zéro rejet liquide total, et la configuration de l’unité est dimensionnée en conséquence.
Pourquoi choisir WTEYA pour les projets à forte salinité ?
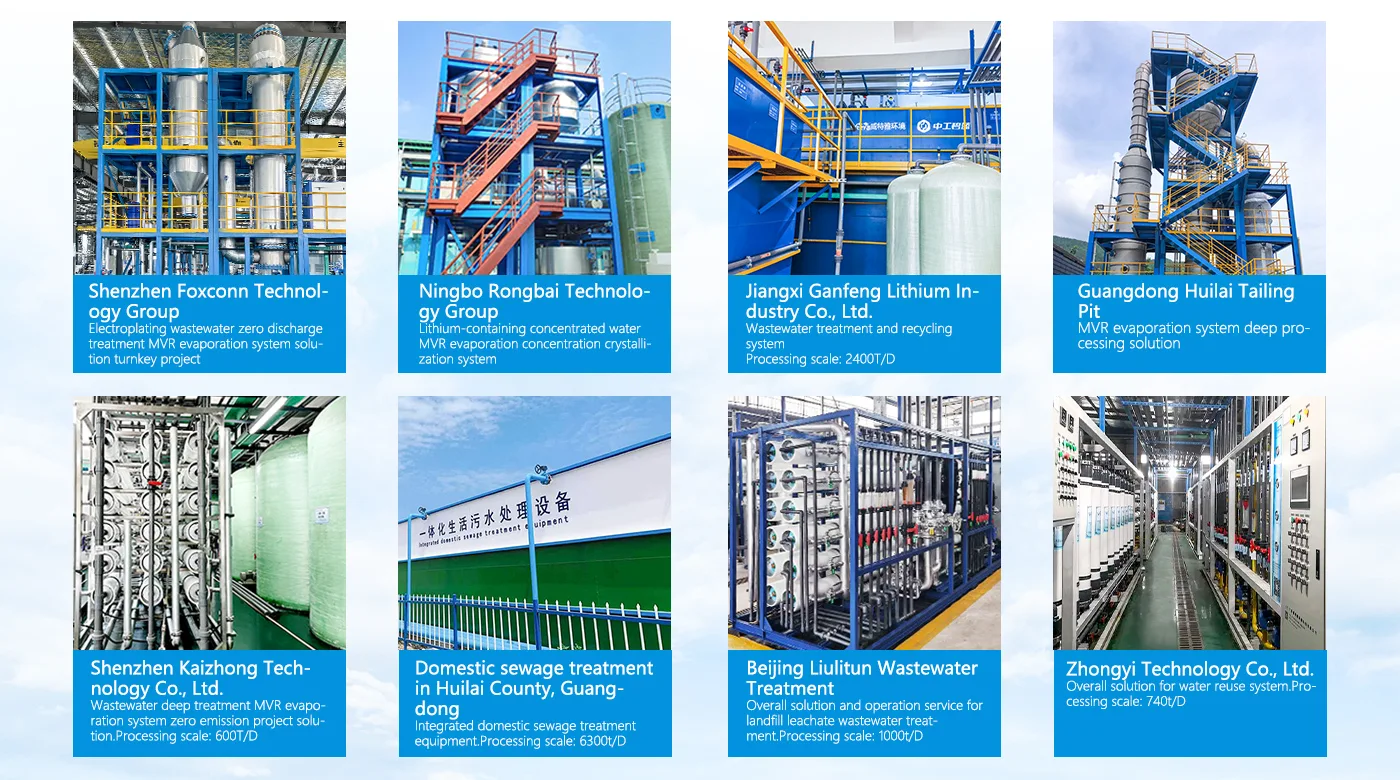
WTEYA intervient dans le traitement des eaux depuis vingt ans et a mené à bien plus de cent projets de traitement des eaux usées à forte salinité et de mise en œuvre d’un système de zéro rejet. Nous proposons l’ensemble complet des technologies — évaporation‑cristallisation par MVR, concentration membranaire et oxydation avancée — ainsi que des services d’analyse de la qualité de l’eau, d’essais pilotes, de conception des procédés, de fabrication des équipements, et d’exploitation et de maintenance. Les solutions sur skid, de conception modulaire, permettent de réduire l’empreinte au sol et d’accélérer le cycle de construction, ce qui facilite la mise en service rapide des installations dans les zones soumises à des restrictions de rejet.
Questions fréquentes
Q : Comment fonctionne le traitement des eaux usées industrielles ?
A : Le traitement des eaux usées industrielles comprend généralement un prétraitement, une concentration par membranes, une évaporation et une cristallisation afin d’éliminer les contaminants et de récupérer l’eau.
Q : Quels sont les avantages du recyclage des eaux usées ?
R : Les avantages comprennent la réduction des coûts d’eau, la conformité environnementale, la diminution des redevances de rejet et l’amélioration de la durabilité de l’entreprise.
Prêt à démarrer votre projet ?
Rejoignez des leaders de l’industrie tels que Foxconn, BYD et Huawei, qui font confiance à WTEYA pour répondre à leurs besoins essentiels en matière de traitement des eaux usées.
Bénéficiez de la même expertise Travaillez pour votre installation de traitement des eaux usées. Contactez-nous dès maintenant.
📱 WhatsApp : +86-1800 2840 855
✉ Courriel : info@vteya.com
🌐 Site web : www.vteya.com
Informations connexes
Réutilisation des condensats d’évaporateur MVR : qualité et options
Réutilisation des condensats d’un évaporateur MVR : qualité et options Le condensat produit par un évaporateur MVR n’est pas un effluent à éliminer — il s’agit d’eau distillée d’une qualité constante.
Dépannage de l’évaporateur MVR : problèmes courants et solutions
Dépannage des évaporateurs MVR : problèmes courants et solutions Les évaporateurs MVR sont d’une simplicité mécanique relative par rapport aux trains d’évaporation à vapeur, mais ils sont sensibles aux moindres variations du vide, à l’encrassement et à la stabilité du compresseur.
Cristallisation pour la récupération des eaux usées issues de matériaux de batteries
Cristallisation pour la récupération des eaux usées issues des matériaux de batteries La fabrication de batteries relève d’une activité de chimie humide. Les usines de production de matériaux actifs de cathode, qui fabriquent des composés à base de phosphate de fer lithié ou de nickel‑cobalt‑manganèse, ainsi que les lignes de recyclage hydrométallurgique destinées à extraire les métaux des piles usagées, consomment toutes…
Les systèmes de désalinisation WTEYA 4021 atteignent quatre marchés mondiaux
Les systèmes de dessalement d’eau de mer WTEYA 4021 atteignent quatre marchés mondiaux en une seule livraison, avec des expéditions vers les États-Unis, la Grèce, la Colombie et le Pérou, couvrant ainsi l’Amérique et l’Europe.
À quel point un évaporateur MVR est-il automatisé ? Commande par automate programmable (PLC)
À quel point un évaporateur MVR est-il automatisé ? Commande par automate programmable Un évaporateur MVR constitue la catégorie d’équipements d’évaporation la plus automatisée actuellement en service.
Échangeur de chaleur tubulaire vs à plaques : lequel choisir pour votre évaporateur ?
Échangeur de chaleur tubulaire vs à plaques : lequel choisir pour votre évaporateur ? Dans pratiquement tous les évaporateurs MVR et les évaporateurs à circulation forcée, l’échangeur de chaleur est le composant déterminant de la rentabilité de l’installation.
Guangdong WTEYA Environmental Technology Co., Ltd
Contactez-nous
WhatsApp: +86 1800 2840 855
Téléphone: +86-0769-28636053
+86-0769-28636126
Mail: info@wteya.com
Adresse: 14e étage, bâtiment F4, cyber-cité de Tianan, rue Nancheng, ville de Dongguan, province du Guangdong