


Élimination zéro des effluents liquides : un guide complet pour 2026
Temps de libération:
2026-09-28 09:04

Élimination zéro des effluents liquides : Un guide complet pour 2026
Le zéro rejet liquide (ZLD) est passé d’une mesure de conformité marginale à une exigence de conception courante pour les industries à forte consommation d’eau. Autrefois, une installation pouvait se contenter de diluer et d’évacuer ses effluents ; aujourd’hui, des autorisations plus strictes, des quotas régionaux d’eau et la hausse des prix de l’eau douce incitent les exploitants à adopter des systèmes capables de récupérer quasiment chaque goutte et de transformer les polluants en un solide facile à gérer. Ce guide explique ce que signifie concrètement le ZLD, comment s’articule la chaîne technologique, quel en est le coût, ainsi que les tendances qui façonneront les projets mis en service en 2026.
Le ZLD n’est pas une machine unique, mais un ensemble comprenant le prétraitement, la concentration par membranes, l’évaporation et la cristallisation, qui permet d’obtenir, dans son ensemble, un effluent liquide quasi nul. Lorsqu’il est correctement conçu et exploité, une installation ZLD moderne récupère plus de 95 % de l’eau qu’elle reçoit — et, dans des conditions favorables, jusqu’à 99 % — tout en transformant les sels dissous en un produit industriel commercialisable.

Ce que signifie réellement le zéro rejet liquide
Un système ZLD traite les eaux usées de telle sorte qu’aucun effluent liquide ne quitte le site. Au lieu d’envoyer l’eau traitée dans une rivière, un réseau d’assainissement ou un bassin d’évaporation, l’usine récupère cette eau pour la réutiliser et transforme les solides dissous en sel solide ou en boues filtrantes, destinés à être éliminés ou revendus à l’extérieur. L’objectif de conception est généralement exprimé sous la forme de deux indicateurs : un taux de récupération de l’eau supérieur à 95 %, et un résidu composé de sels mixtes pouvant être classifié et manipulé sans risque pour l’environnement.
Cela diffère fondamentalement du traitement conventionnel. Une installation classique se demande : « L’effluent est-il suffisamment propre pour être rejeté ? » Une installation à zéro rejet liquide, elle, s’interroge : « Comment boucler le cycle ? » Cette simple question modifie la liste des équipements, le profil énergétique et le budget d’exploitation — raison pour laquelle le ZLD doit être conçu en amont comme un projet de valorisation des ressources, plutôt que d’être ajouté a posteriori comme une étape de finition.
Fonctionnement d’un système ZLD : de l’eau usée au sel solide
La chaîne de procédés peut être résumée ainsi : « membrane d’abord, évaporation ensuite, cristallisation pour terminer ». Chaque étape prépare des conditions plus favorables à l’étape suivante, de sorte que le coût global en termes d’investissement et d’énergie demeure maîtrisé.
Phase 1 — Prétraitement
La coagulation, la sédimentation, l’adoucissement, l’élimination de la silice et l’ajustement du pH permettent de réduire la dureté, la teneur en silice et les matières en suspension à des niveaux supportables par les membranes. La dureté est généralement ramenée à moins de 10 mg/L. Le prétraitement est l’étape la moins spectaculaire mais la plus Important : la plupart des défaillances des installations de récupération et de valorisation de l’eau (ZLD) sont imputables au colmatage ou à l’encrassement en amont.
Étape 2 — Concentration par membrane
Ultrafiltration élimine les colloïdes, puis osmose inverse , la concentration par osmose inverse à membranes tubulaires ou par nanofiltration permet de concentrer le flux. À des pressions de fonctionnement comprises entre 40 et 75 bars, cette étape élève la teneur en solides dissous totaux de quelques milliers de mg/L à une valeur située entre 50 000 et 80 000 mg/L, avec un taux de récupération de 60 à 90 %. Étant donné que la séparation membranaire ne requiert que 3 à 8 kWh par mètre cube, cette phase assure l’essentiel du travail et réduit le volume de saumure de 70 à 90 % avant même la mise en service d’équipements thermiques.
Étape 3 — Évaporation
Le concentrat de la membrane pénètre dans un Évaporateur MVR , où la recompression mécanique de la vapeur élève la teneur en solides à environ 15 à 25 %, proche de la saturation. La MVR consomme 30 à 80 kWh par mètre cube d’évaporation — soit environ 30 à 40 % de moins qu’un système à plusieurs effets fonctionnant à la vapeur vive. Le distillat issu de cette étape est suffisamment pur pour être réintroduit dans l’usine.
Étape 4 — Cristallisation et récupération du produit
Une saumure saturée est introduite dans un cristalliseur de type OSLO, DTB ou à circulation forcée, où une sursaturation contrôlée entraîne la précipitation du chlorure de sodium, du sulfate de sodium ou d’autres sels. Des centrifugeuses et des sécheurs transforment les cristaux en un produit industriel conditionné en sacs, conforme à la spécification de sel industriel GB/T 5462. Un faible débit de liqueur mère est recyclé, incinéré ou solidifié, de sorte qu’aucun effluent liquide ne sort du périmètre.
Énergie et coûts d’exploitation en 2026
L’énergie constitue le principal poste de coûts dans toute installation à zéro rejet liquide, et c’est également là que se cachent les économies les plus importantes. Le choix de la filière technologique adéquate est plus déterminant que l’ensemble des composants pris individuellement.
- Combinaison membrane + MVR : De 30 à 60 kWh par mètre cube sur l’ensemble du train.
- Route de l’évaporation de tout : 100 à 150 kWh par mètre cube — soit deux à trois fois plus élevé.
- Intégration de la chaleur résiduelle : La chaleur des fumées ou des condensats peut réduire l’énergie d’évaporation de 20 à 30 % supplémentaires.
- Fractionnement des sels par nanofiltration : La séparation des sels monovalents et divalents avant la cristallisation permet d’économiser 15 à 25 % de l’énergie de cristallisation et de réduire de plus de 80 % les déchets contenant des sels mixtes.
Le coût d’investissement s’inscrit dans la même logique. Un projet typique de traitement des effluents avec zéro rejet liquide, d’une capacité de 200 m³/j, représente un investissement global compris entre 1,1 et 2,1 millions de dollars américains, dont l’équipement de procédé représente 45 à 55 %, les travaux d’installation et les ouvrages civils environ 20 à 30 %, et la conception, la mise en service ainsi que les pièces de rechange le solde. Par unité de capacité, cela correspond approximativement à 5 500 à 10 500 dollars américains par m³/j.
Les coûts d’exploitation se situent entre 2,8 et 8,4 dollars américains par mètre cube, l’électricité représentant 45 à 60 % de ces coûts, suivie des produits chimiques, du remplacement des membranes, du complément de vapeur, de la main-d’œuvre et de l’élimination des déchets solides. Augmenter le taux de récupération des membranes constitue le levier le plus efficace : chaque augmentation de cinq points de récupération allège la charge de l’évaporateur et réduit immédiatement la facture d’électricité.
ZLD vs. Épuration conventionnelle : comparaison côte à côte
| Dimension | Élimination zéro des effluents liquides | Décharge conventionnelle |
|---|---|---|
| Destination aquatique | 95 % ou plus réutilisé | Sorti après traitement |
| Destination des polluants | Sel cristallisé et boues | Relâché avec les effluents |
| Investissement unitaire | 5 500 à 10 500 USD par m³/jour | 150 à 700 USD par m³/jour |
| Coût d'exploitation | 2,8 à 8,4 USD par m³ | 0,3 à 1,4 USD par m³ |
| Énergie | 30 à 60 kWh par m³ | Bas |
| Récupération des ressources | Eau et sel | Essentiellement aucun |
| Risque de conformité | Minimal — pas de rejet liquide | Exposé à des limites de plus en plus strictes |
Cette comparaison ne constitue pas un argument selon lequel une approche l’emporterait sur l’autre en toutes circonstances. Elle rappelle que ces deux voies répondent à des problématiques distinctes et que le coût initial le plus faible est rarement le coût global le plus avantageux lorsque les réglementations en matière d’autorisations se durcissent.
Lorsque le rejet zéro d’eau est obligatoire
Le traitement par évaporation‑condensation (ZLD) devient la seule option viable lorsque trois conditions sont réunies. Premièrement, l’autorité locale n’exige aucun rejet liquide, ou bien le projet est situé dans un bassin en situation de pénurie d’eau, où les autorisations de rejet ne sont tout simplement pas délivrées. Deuxièmement, les eaux usées sont trop salines pour que des procédés biologiques ou physico‑chimiques permettent d’atteindre les normes — les effluents de désulfuration des gaz de combustion, les saumures issues de l’industrie houillière, les effluents pétrochimiques et les concentrats de lixiviats de décharge relèvent tous de cette catégorie, avec une conductivité totale dissoute (TDS) généralement comprise entre 20 000 et 100 000 mg/L. Troisièmement, l’exploitant a besoin de récupérer l’eau, soit parce que l’eau douce est coûteuse, soit parce que l’expansion de la production est impossible sans obtenir un nouveau droit d’eau.
À l’inverse, un flux à faible salinité et facilement biodégradable, dans une région disposant d’une capacité d’assimilation généreuse, justifie rarement la mise en œuvre d’une installation de réduction zéro des rejets. Une étude de faisabilité rigoureuse devrait le préciser. Une approche par étapes — construire d’abord un prétraitement et une concentration membranaire, récupérer 70 à 85 % de l’eau, puis ajouter l’évaporation et la cristallisation lorsque les contraintes réglementaires ou économiques l’exigent — s’avère souvent plus judicieuse qu’un engagement global et définitif.
Tendances 2026 qui redéfinissent la conception des installations de traitement des eaux usées à zéro déchet
Plusieurs évolutions vont influencer les projets prévus cette année et l’année prochaine.
- Conception orientée vers la membrane. Les procédés de RO à haut rendement, d’osmose inverse directe et de distillation membranaire permettent désormais d’élever la concentration des concentrats au‑delà de 100 000 mg/L, réduisant ainsi la charge d’évaporation de 40 à 60 % et, par conséquent, la part prépondérante des coûts d’exploitation.
- Fractionnement au sel en tant que norme. La séparation, fondée sur la nanofiltration, en deux flux distincts de chlorure de sodium et de sulfate de sodium n’est plus optionnelle ; c’est ainsi que les projets résolvent le problème de « que faire du sel mixte ».
- Évaporation à basse température et à partir de la chaleur résiduelle. Les sites disposant d’un excédent de gaz de combustion ou de chaleur de condensation l’intègrent directement dans l’évaporateur, ce qui permet de réduire la consommation nette d’énergie de 30 % ou plus.
- Jumeaux numériques et contrôle prédictif. L’optimisation en ligne du flux membranaire, de la charge de l’évaporateur et de la sursaturation du cristalliseur permet d’économiser encore 5 à 15 % d’énergie et de réduire les arrêts imprévus.
- Couplage d’énergie verte. L’énergie solaire et éolienne installée sur site est de plus en plus dimensionnée pour couvrir la demande électrique du train ZLD, transformant ainsi un coût de mise en conformité en un élément d’une démarche visant à rendre l’usine neutre en carbone.
- Patins modulaires et standardisés. Les modules de prétraitement, de membranes et d’évaporation assemblés en usine réduisent les délais de livraison et abaissent le seuil d’entrée pour les projets de taille moyenne.
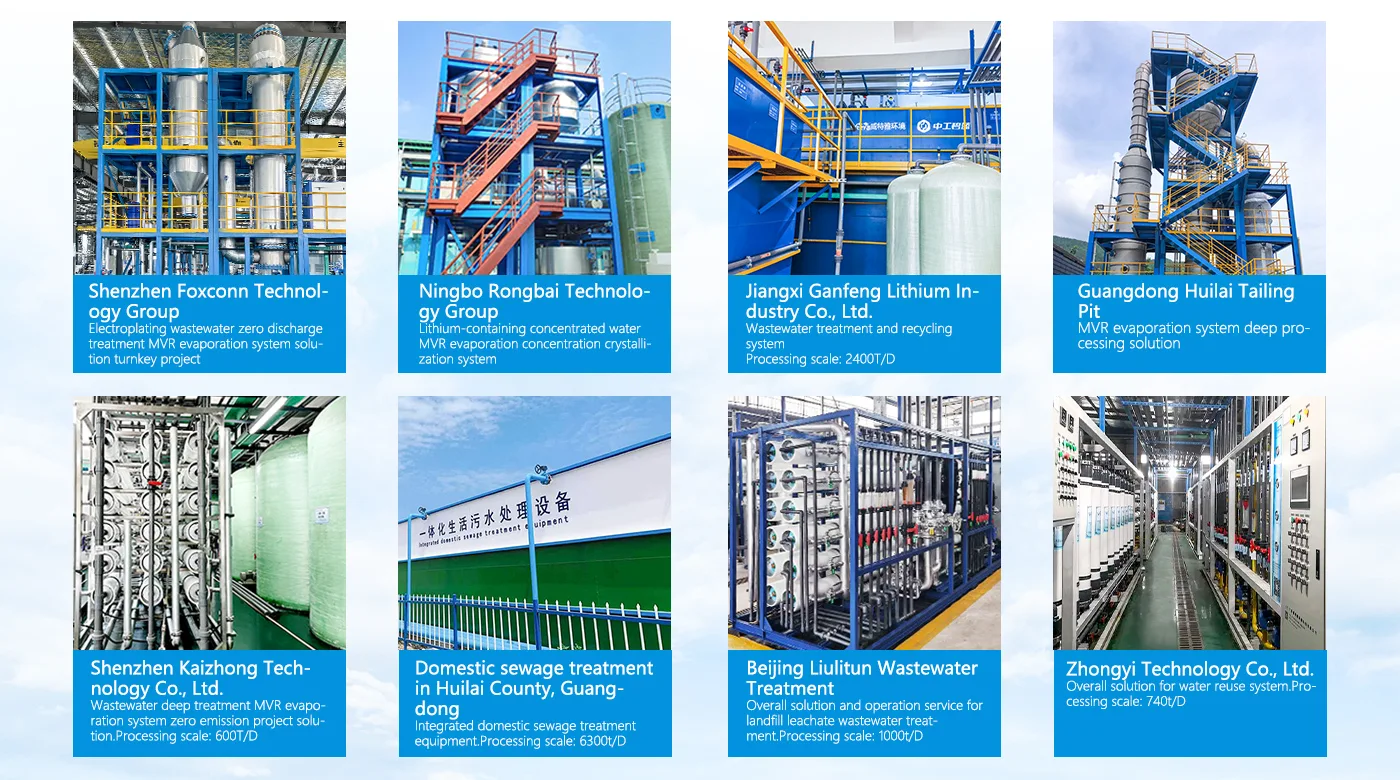
WTEYA a consacré près de vingt ans à la conception et à la réalisation d’installations d’évaporation et de cristallisation destinées précisément à ces applications, avec plus de 2 000 installations dans les secteurs chimique, des nouvelles énergies, métallurgique et environnemental. L’équipe d’ingénierie s’appuie sur une analyse complète de l’eau et sur un modèle de coût du cycle de vie, afin que la solution proposée réponde aux obligations de conformité et au budget d’exploitation propres au site, plutôt qu’à un schéma standardisé.
Questions fréquentes
Q : Comment choisir la bonne solution ?
R : Prenez en compte votre secteur d’activité, vos besoins en capacité et la réglementation environnementale. Contactez WTEYA pour bénéficier d’un conseil expert.
Q : Quel est le calendrier type d’un projet ?
R : Les délais des projets varient en fonction de la capacité et de la complexité. WTEYA fournit des échéanciers détaillés lors de la phase de consultation.
Prêt à démarrer votre projet ?
Ne laissez pas les défis liés aux eaux usées freiner vos activités. WTEYA a aidé plus de 100 fabricants à se mettre en conformité et à réduire leurs coûts jusqu’à 50 %.
Demandez votre évaluation technique gratuite et découvrez comment nous pouvons optimiser vos processus industriels.
📱 WhatsApp : +86-1800 2840 855
✉ Courriel : info@vteya.com
🌐 Site web : www.vteya.com
Informations connexes
Élimination zéro des effluents liquides : un guide complet pour 2026
Élimination zéro des effluents liquides : un guide complet pour 2026 L’élimination zéro des effluents liquides (ZLD) est passée d’une mesure de conformité marginale à une exigence de conception courante dans les industries à forte consommation d’eau.
Évaporation des eaux usées pour l’industrie photovoltaïque
Évaporation des eaux usées dans l’industrie photovoltaïque La fabrication de cellules photovoltaïques est l’un des secteurs industriels à la croissance la plus rapide au monde, et elle est également parmi les plus consommatrices d’eau.
Vœux de la Fête de la Mi-Automne de la part de WTEYA et notre avis concernant les congés de 2026
WTEYA souhaite à ses clients et à ses collaborateurs une joyeuse Fête de la mi‑automne. Les bureaux et l’usine de Jingshan seront fermés du 25 au 27 septembre 2026, tandis que des ingénieurs de permanence resteront sur site et que les lignes de service demeureront ouvertes.
Fête de la mi-automne à WTEYA : des boîtes de fruits et des gâteaux de lune pour chaque bureau
WTEYA prépare des cadeaux pour la Fête de la mi-automne à l’intention de tous les collaborateurs : des paniers de fruits de saison pour le siège du groupe, ainsi que des gâteaux de lune pour les collègues de l’usine de Jingshan et des sites de succursales répartis sur l’ensemble du territoire national.
WTEYA a expédié trois unités de dessalement d’eau de mer de type 4040 au Mexique dans le cadre de sa coopération avec Rotoplas, l’un des principaux fournisseurs de solutions en matière d’eau en Amérique latine, renforçant ainsi le réseau de distribution de l’entreprise en Amérique latine et sa capacité de livraison à l’échelle mondiale.
Comment la capacité d’un évaporateur MVR est-elle déterminée ?
Comment la capacité d’un évaporateur MVR est‑elle déterminée ? La capacité d’un évaporateur MVR est fixée en fonction du débit d’alimentation que l’unité doit traiter, et non en fonction du volume de distillat qu’il produit.
Guangdong WTEYA Environmental Technology Co., Ltd
Contactez-nous
WhatsApp: +86 1800 2840 855
Téléphone: +86-0769-28636053
+86-0769-28636126
Mail: info@wteya.com
Adresse: 14e étage, bâtiment F4, cyber-cité de Tianan, rue Nancheng, ville de Dongguan, province du Guangdong