


Dépannage de l’évaporateur MVR : problèmes courants et solutions
Temps de libération:
2026-10-19 09:03

Évaporateur MVR Dépannage : problèmes courants et solutions
Les évaporateurs MVR sont d’une simplicité mécanique relative par rapport aux trains d’évaporation à vapeur, mais ils sont sensibles aux moindres variations du vide, au dépôt de tartre et à la stabilité du compresseur. Les défaillances surviennent rarement sans signe avant-coureur : la capacité diminue progressivement, la consommation spécifique augmente, ou la conductivité du condensat s’élève insidieusement pendant plusieurs jours, avant qu’une alarme n’arrête l’installation. Détecter ces tendances suffisamment tôt fait toute la différence entre un réglage d’une heure et une semaine d’arrêt.
Ce guide traite des défauts pour lesquels nos ingénieurs de service sont le plus fréquemment sollicités — perte de vide, incrustation, formation de mousse, déclenchement du compresseur, obstruction du cristalliseur et excursions du condensat — ainsi que des vérifications permettant d’identifier la cause profonde plutôt que de se contenter de réinitialiser l’alarme.

🔍 Lisez les symptômes avant d’ouvrir quoi que ce soit
Trois chiffres vous indiquent la plupart des informations dont vous avez besoin. Enregistrez‑les à chaque changement de poste : la capacité d’évaporation en m³/h, la puissance spécifique en kWh par tonne de distillat et la conductivité du condensat en μS/cm. Un système MVR typique fonctionnant sur de l’eau saumâtre opère à 30 à 45 kWh par tonne d’eau évaporée, atteint 95 à 98 % de récupération d’eau , et produit du condensat en dessous 10 μS/cm . Lorsque la puissance spécifique augmente de 10 à 15 % à alimentation constante, ou que la capacité diminue de 5 % à puissance constante, arrêtez l’installation et procédez à une investigation.
Enregistrez également la température de refoulement du compresseur, la différence de température dans la calandre, l’intensité du pompage de circulation et le niveau de vide. Une courbe d’évolution sur trois à cinq jours est bien plus utile qu’une mesure isolée prise après le déclenchement de l’alarme.
📉 Baisse de la capacité ou perte de vide
La perte de vide est la cause la plus fréquente d’une chute brutale de la capacité, car elle augmente la température d’ébullition et réduit la différence de température effective à travers l’échangeur de chaleur. Les points d’entrée habituels de l’air sont les joints des portes et des regards, les joints des brides, les raccords d’instrumentation, les voyants de niveau ainsi que le joint mécanique de la pompe à vide elle‑même.
L’encrassement du condenseur ou une température élevée de l’eau de refroidissement produisent le même effet et sont souvent confondus avec une infiltration d’air. Vérifiez la température d’entrée de l’eau de refroidissement ainsi que la température de prise du condenseur avant de démonter quoi que ce soit. Sur les installations équipées d’un condenseur à surface, une augmentation de la température de prise indique directement un encrassement du côté eau.
- Essai de désintégration du vide — Isoler le système, arrêter la pompe à vide et enregistrer l’augmentation de pression par minute. Une montée rapide indique une fuite ; une montée lente accompagnée d’une pression stable suggère une usure de la pompe ou des problèmes d’étanchéité de l’eau.
- Vérification de l’étanchéité de l’eau — Un débit d’eau de refroidissement trop faible dans une pompe à vide à anneau liquide réduit le niveau de vide disponible et contamine le circuit d’eau.
- Enquête sur les brides — Utilisez une solution savonneuse ou un détecteur de fuites à l’hélium sur les joints suspects lorsque le système est sous vide, et non après son ouverture.
- Accumulation de non-condensables — Vérifiez que les conduites de ventilation et les vannes de purge sont ouvertes et ne sont pas obstruées par des dépôts de tartre ou du sel cristallisé.
Après avoir colmaté une fuite, réexécutez le test de dégradation du vide avant de redémarrer la production. Redémarrer avec une fuite non résolue ne fait que répéter l’arrêt et sollicite davantage le compresseur.
🧱 Encrassement et formation de tartre sur l’échangeur de chaleur
L’encrassement se manifeste par une élévation progressive de la différence de température le long de la calandrie, à conditions constantes du côté vapeur, suivie d’une diminution de la capacité et d’une hausse de la température de refoulement du compresseur. En effet, le compresseur doit désormais comprimer sur un palier thermique plus élevé, ce qui entraîne une augmentation de la puissance spécifique par tonne, bien que les paramètres d’alimentation et de vide semblent normaux.
Les principaux facteurs sont la sursaturation à la surface d’échange thermique, une dose insuffisante d’antiscalant et une vitesse de circulation inférieure à la plage de conception. Maintenez le Circulation forcée boucle à 1,5–2,5 m/s , contrôler le rapport de concentration dans la fenêtre de conception d’environ 10 à 30 fois , et vérifiez que l’antiscalant atteint bien l’alimentation — une ligne de dosage bouchée se manifeste exactement comme un sous-dosage.
Pour le nettoyage, utilisez un lavage acide à pH 2–3 pour les incrustations de carbonates et de sulfates, ainsi qu’un lavage alcalin à pH 10–11 pour les dépôts organiques. Faire circuler à la température recommandée, laisser tremper, puis rincer jusqu’à neutralité avant de redémarrer. Suivre le coefficient de transfert thermique après chaque nettoyage : si le coefficient mesuré est inférieur à la valeur de référence précédente, le dépôt pourrait être à base de sulfates ou de silice et nécessiter une chimie différente.
🫧 Moussage et dérive
La formation de mousse est facile à négliger jusqu’à ce que la qualité du condensat se détériore. Le premier signe est une augmentation de la conductivité du condensat, qui dépasse le… 10 μS/cm cible, suivi d’une mousse visible dans le verre de niveau ou d’un niveau croissant dans la cuve à distillat. Le phénomène de carryover contamine le distillat et, dans les cas graves, se dépose sur le rotor du compresseur.
Les causes courantes sont la charge organique ou les tensioactifs présents dans l’alimentation, un niveau de liquide trop élevé, une ébullition trop violente pour l’espace vapeur, ainsi que des grilles dégazeuses endommagées ou mal positionnées. Réduisez le niveau jusqu’à la plage de fonctionnement normale, vérifiez le dosage d’antimousse si la chimie de l’alimentation l’exige, et inspectez la dégazeuse afin de détecter d’éventuels effondrements, pontages salins ou sections manquantes. Si le problème survient après un changement d’alimentation, traitez la source plutôt que d’augmenter indéfiniment la dose d’antimousse.
⚙️ Déclenchement du compresseur, vibrations et température de refoulement élevée
Les déclenchements du compresseur sont généralement le symptôme d’un problème, et non la cause profonde. Une température de refoulement élevée est souvent due à l’encrassement ou à une perte de vide, deux phénomènes qui augmentent le taux de compression. Les vibrations et les surtensions de courant indiquent une usure des roulements, des dépôts sur le rotor, un désalignement du coupleur ou un fonctionnement hors de la plage de débit stable.
La commande moderne par automate programmable surveille les vibrations, la température de refoulement et l’intensité du courant moteur, et décharge ou arrête le compresseur dès que l’une de ces valeurs dépasse une limite. Des réarmements répétés sans en identifier la cause peuvent transformer un remplacement de roulement en une révision complète du rotor. Consultez l’historique des tendances avant le premier déclenchement : une élévation progressive de la température indique un encrassement, tandis qu’un changement brusque suggère un dommage mécanique ou une perte soudaine de vide.
- Vérifiez que le compresseur fonctionne dans les limites de sa courbe de performance — un faible débit à un taux de compression élevé constitue une condition classique de surpression.
- Vérifiez l’alignement du raccord et la température des roulements après toute arrêt qui a impliqué des travaux à chaud ou une déformation des tuyauteries.
- Inspectez le rotor à la recherche de dépôts de sel ou de polymères si l’alimentation contient des composés organiques volatils.
- Confirmez que les consignes de verrouillage n’ont pas été contournées lors des opérations de dépannage précédentes.
🧊 Cristallisoir et blocages de décharge
Dans les systèmes MVR, des blocages se forment dans la boucle de circulation, dans le conduit d’élutriation, dans la conduite de refoulement ou à l’alimentation de la centrifuge. Ils sont dus à une surconcentration, à une température trop basse dans la boucle, à une teneur excessive en fines dans la population cristalline, ou à un temps de séjour insuffisant. Le premier signe est souvent une augmentation du courant du pompe de circulation, suivie d’une baisse du débit, et non une alarme de température.
Contrôlez la densité de la bouillie à l’aide d’un densimètre ou d’un réfractomètre en ligne, plutôt qu’au jugement de l’opérateur ; maintenez le temps de séjour prévu et ajustez l’ensemencement lorsque la distribution des tailles de cristaux évolue vers une proportion accrue de fines. Lors de l’arrêt, purgez la boucle et les lignes de refoulement avec de la liqueur mère ou de la condensation tiède avant que le système ne refroidisse ; le sel qui se solidifie dans un point mort est bien plus difficile à éliminer que celui qui est simplement lavé.
🧪 Excursions sur la qualité du condensat
Une hausse soudaine de la conductivité ou de la DCO dans le distillat indique soit un phénomène de rejet provenant de l’évaporateur, soit une fuite entre le circuit du condensat et le circuit d’eau de refroidissement. Comparez la réponse de la conductivité avec l’historique de la mousse et celui du niveau : une élévation brusque survenant après une excursion du niveau traduit un phénomène de rejet, tandis qu’une montée régulière en régime stable révèle une fuite au niveau de l’échangeur à plaques.
Isoler l’échangeur suspect, effectuer un essai d’étanchéité du côté condensat et inspecter les plaques à la recherche de piqûres ou de dommages aux joints. Ne réintroduire le condensat dans le procédé qu’une fois qu’il est redevenu conforme aux spécifications, et consigner cet événement afin que la tendance puisse être associée au prochain intervalle de maintenance.
🛠️ Discipline de l’arrêt, du nettoyage et du redémarrage
La plupart des défaillances répétées résultent d’un redémarrage trop rapide après un nettoyage ou une réparation. Rincez jusqu’à neutralité, vérifiez qu’aucun produit de nettoyage ne subsiste dans les circuits morts, et assurez-vous que tous les robinets des instruments sont bien libres avant d’appliquer le vide. Démarrer d’abord le système de vide, établir un vide stable, puis introduire l’alimentation ; ce n’est qu’ensuite que vous mettrez le compresseur en service et le ferez monter progressivement en régime.
Après la mise en service ou une révision majeure, effectuez un Essai de performance continu de 72 heures pour établir la référence en matière de capacité, de puissance spécifique et de qualité du condensat. Cette référence est ce qui confère un sens à l’analyse des tendances futures ; sans elle, chaque variation paraît normale jusqu’à ce que l’usine soit déjà hors spécifications.
🏆 Pourquoi choisir WTEYA ?
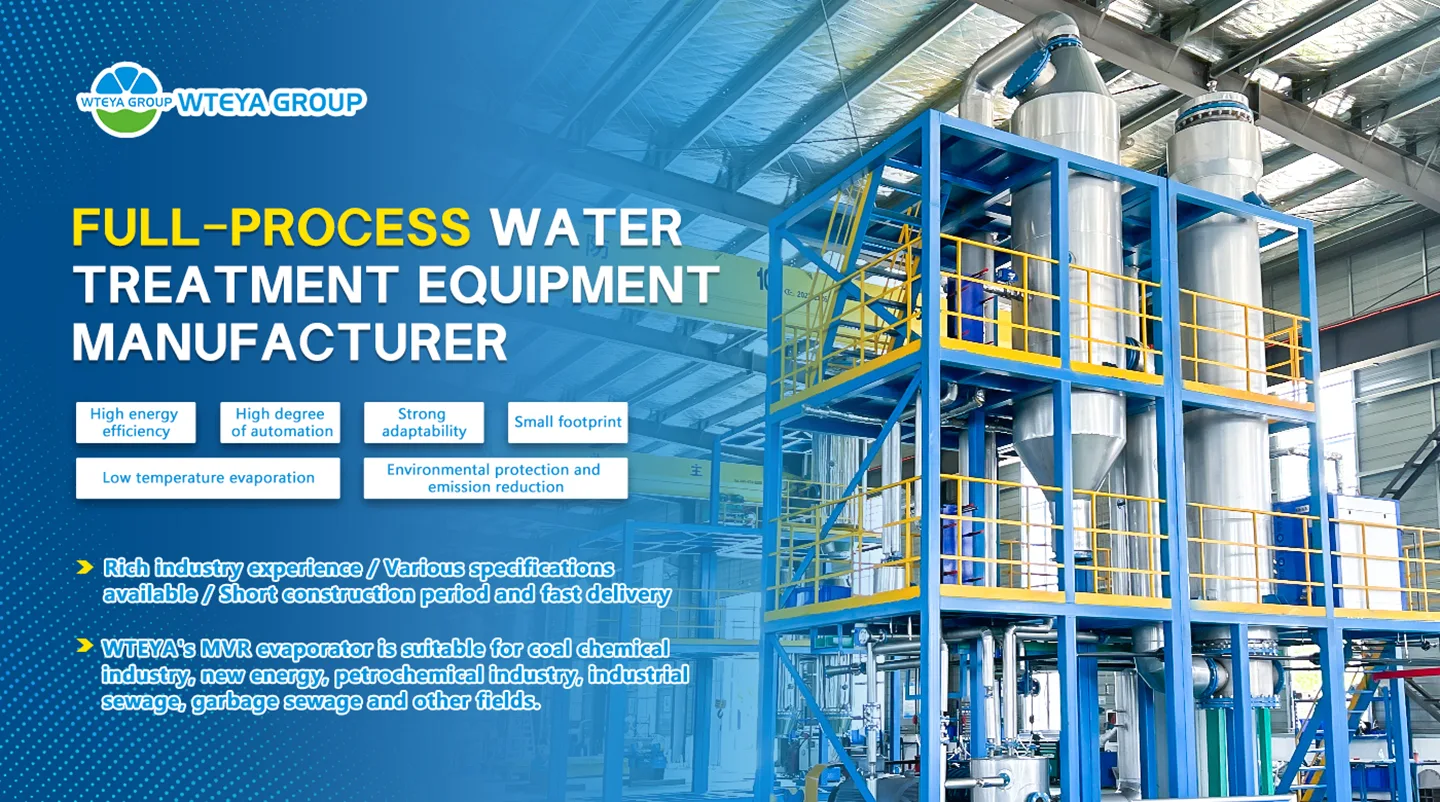
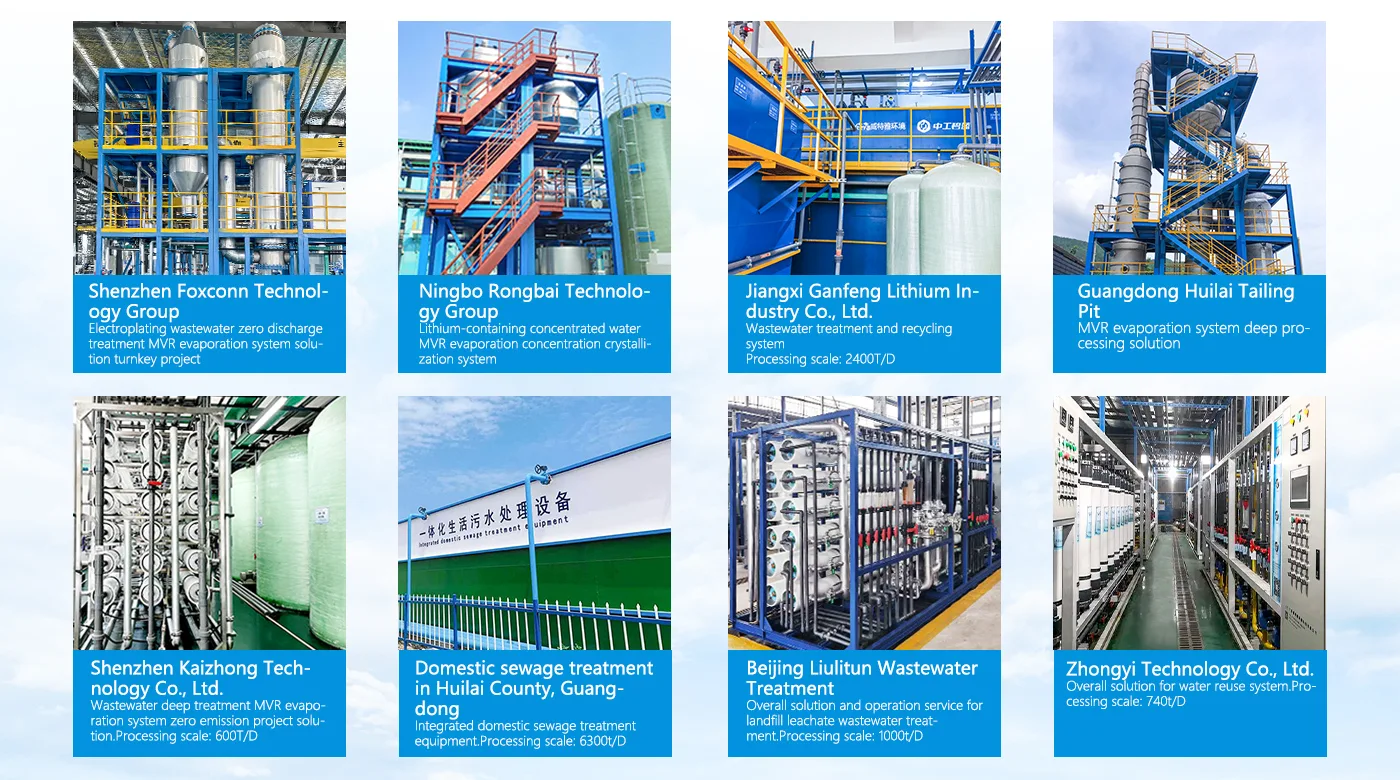
WTEYA compte près de vingt ans d’expérience dans le domaine des équipements d’évaporation et de cristallisation, avec une base de production de 30 000 m² à Jingshan, 42 filiales et plus de 500 collaborateurs. Nous avons livré nos systèmes à plus de 2 000 clients répartis dans 30 provinces et détenons près de 200 brevets. Notre équipe de service assure le dépannage à distance grâce aux données du PLC et intervient sur site lorsque des travaux mécaniques sont nécessaires.
Chaque système est conçu en fonction de l’analyse précise de l’eau, qu’il s’agisse d’un évaporateur MVR standard, d’un cristalliseur à circulation forcée ou d’une installation complète… Élimination zéro de liquides Train. Des conceptions sur mesure ainsi que des services complets d’OEM et d’ODM sont proposés pour les projets présentant une chimie particulière, des contraintes de site ou des limites de rejet.
Questions fréquentes
Q : Qu’est-ce qu’un évaporateur MVR ?
A : L’évaporateur à recompression mécanique de vapeur (MVR) est une technologie d’évaporation économe en énergie qui réduit la consommation d’énergie de 30 à 50 % par rapport à l’évaporation traditionnelle.
Q : Quelle quantité d’énergie peut l’MVR économiser ?
R : Les évaporateurs MVR réduisent généralement la consommation d’énergie de 30 à 50 % par rapport aux évaporateurs multi‑effets traditionnels, en utilisant l’électricité plutôt que la vapeur.
Q : Quelle est la différence entre un MVR et un évaporateur à multiple effet ?
R : Le MVR recourt à la recompression mécanique de la vapeur pour optimiser l’efficacité énergétique, tandis que les évaporateurs à plusieurs effets reposent sur plusieurs étapes d’évaporation. Le MVR présente des coûts d’exploitation inférieurs.
Obtenez votre consultation gratuite dès aujourd’hui
Vous recherchez une solution sur mesure pour l’évaporation par MVR ? Notre équipe d’experts est à votre disposition pour concevoir le système le plus rentable et le plus économe en énergie, adapté à vos besoins spécifiques.
Contactez-nous dès aujourd’hui pour discuter de vos besoins en matière de projet et obtenir un devis personnalisé.
📱 WhatsApp : +86-1800 2840 855
✉ Courriel : info@vteya.com
🌐 Site web : www.vteya.com
Informations connexes
Dépannage de l’évaporateur MVR : problèmes courants et solutions
Dépannage des évaporateurs MVR : problèmes courants et solutions Les évaporateurs MVR sont d’une simplicité mécanique relative par rapport aux trains d’évaporation à vapeur, mais ils sont sensibles aux moindres variations du vide, à l’encrassement et à la stabilité du compresseur.
Cristallisation pour la récupération des eaux usées issues de matériaux de batteries
Cristallisation pour la récupération des eaux usées issues des matériaux de batteries La fabrication de batteries relève d’une activité de chimie humide. Les usines de production de matériaux actifs de cathode, qui fabriquent des composés à base de phosphate de fer lithié ou de nickel‑cobalt‑manganèse, ainsi que les lignes de recyclage hydrométallurgique destinées à extraire les métaux des piles usagées, consomment toutes…
Les systèmes de désalinisation WTEYA 4021 atteignent quatre marchés mondiaux
Les systèmes de dessalement d’eau de mer WTEYA 4021 atteignent quatre marchés mondiaux en une seule livraison, avec des expéditions vers les États-Unis, la Grèce, la Colombie et le Pérou, couvrant ainsi l’Amérique et l’Europe.
À quel point un évaporateur MVR est-il automatisé ? Commande par automate programmable (PLC)
À quel point un évaporateur MVR est-il automatisé ? Commande par automate programmable Un évaporateur MVR constitue la catégorie d’équipements d’évaporation la plus automatisée actuellement en service.
Échangeur de chaleur tubulaire vs à plaques : lequel choisir pour votre évaporateur ?
Échangeur de chaleur tubulaire vs à plaques : lequel choisir pour votre évaporateur ? Dans pratiquement tous les évaporateurs MVR et les évaporateurs à circulation forcée, l’échangeur de chaleur est le composant déterminant de la rentabilité de l’installation.
Traitement des eaux usées des terres rares par la technologie MVR
Traitement des eaux usées des terres rares par la technologie MVR La séparation et la purification des éléments des terres rares constituent l’une des étapes les plus consommatrices d’eau de la chaîne métallurgique.
Guangdong WTEYA Environmental Technology Co., Ltd
Contactez-nous
WhatsApp: +86 1800 2840 855
Téléphone: +86-0769-28636053
+86-0769-28636126
Mail: info@wteya.com
Adresse: 14e étage, bâtiment F4, cyber-cité de Tianan, rue Nancheng, ville de Dongguan, province du Guangdong