


Élimination zéro des effluents des FGD : une approche basée sur la MVR
Temps de libération:
2026-11-14 09:03

Élimination zéro des effluents des FGD : une approche basée sur la MVR
Les eaux usées issues de la désulfuration des fumées (FGD) constituent l’un des effluents les plus agressifs qu’une centrale électrique ou une chaufferie industrielle doive traiter. Elles sont acides, saturées en gypse, chargées de chlorures et de métaux lourds, et elles arrivent en continu, 24 heures sur 24, aussi longtemps que l’épuration fonctionne. Le traitement conventionnel réduit la charge polluante, mais il rejette tout de même un effluent salin que les autorités de régulation acceptent de moins en moins. A Élimination zéro de liquides Train (ZLD) construit autour de Recompression mécanique de la vapeur cela boucle la boucle, et cet article explique comment les trois étapes s’articulent entre elles et à quoi ressemblent les chiffres en pratique.
🌊 Pourquoi les eaux usées des FGD sont-elles difficiles à traiter ?
Le procédé de lavage humide au gypse-calcaire met en contact les gaz de combustion avec une bouillie alcaline. Le chlorure, provenant du charbon ou de l’eau d’appoint, s’accumule dans le circuit de la bouillie car il est très soluble et n’est pas éliminé avec le gypse. Lorsque la concentration en chlorure atteint 10 000 à 30 000 mg/L, la bouillie devient corrosive pour les équipements internes de l’absorbeur, ce qui oblige à prélever un débit de purge. Cette purge constitue le problème des eaux usées.
Un rejet typique contient des solides dissous totaux compris entre 30 000 et 60 000 mg/L, principalement des chlorures et du sodium, ainsi que du calcium et du magnésium à un niveau proche de la saturation en gypse. Il transporte également du mercure, du sélénium, de l’arsenic et d’autres métaux traces extraits des gaz de combustion, ainsi que des matières en suspension, de l’ammoniac et une demande chimique en oxygène résiduelle. Trois caractéristiques rendent ce rejet difficile à traiter : la forte teneur en chlorures attaque les aciers inoxydables classiques, le sulfate de calcium presque saturé forme des incrustations qui entachent les surfaces d’échange thermique au contact, et les métaux lourds doivent être immobilisés avant toute récupération des sels.

🧪 Étape 1 : Prétraitement en trois étapes avant l’évaporation
L’évaporation n’est aussi stable que le prétraitement qui la précède. Dans une chaîne de traitement correctement conçue, les effluents sont d’abord neutralisés à la chaux jusqu’à un pH de 9,0 à 9,5, ce qui provoque la précipitation de la plupart des métaux dissous sous forme d’hydroxydes et la conversion du sulfate libre en gypse solide. Un réactif sulfure ou organosulfuré est ensuite dosé pour capturer le mercure et d’autres métaux qui ne précipitent pas proprement sous forme d’hydroxydes, puis suit une coagulation et une décantation afin de séparer les solides.
La troisième étape est l’adoucissement : le carbonate de soude et une petite quantité d’hydroxyde de sodium réduisent la dureté calcique et la dureté magnésienne à moins de 50 mg/L, exprimée en équivalent carbonate de calcium. Omettre cette étape est la cause la plus fréquente de formation de tartre à l’intérieur d’un évaporateur MVR, car toute dureté résiduelle dans l’eau d’alimentation se dépose sur les tubes lorsque la saumure se concentre. Les boues issues du clarificateur sont déshydratées et acheminées vers une installation de traitement des déchets dangereux, tandis que le liquide clair de surverse est dirigé vers l’étape d’évaporation.
⚙️ Étape 2 : Concentration dans un évaporateur MVR
Le flux prétraité est concentré dans un évaporateur à recompression mécanique de la vapeur. La vapeur issue de l’évaporation de la saumure est comprimée jusqu’à une pression et une température légèrement supérieures, puis renvoyée au même échangeur de chaleur que le fluide caloporteur. Puisque la chaleur latente est recyclée plutôt que fournie par de la vapeur neuve, la consommation électrique d’un évaporateur MVR se situe généralement entre 20 et 50 kWh par tonne d’eau évaporée, en fonction de l’élévation du point d’ébullition et du rendement du compresseur. Par rapport à une chaîne multi‑effets alimentée par la vapeur de l’usine, cela correspond à une réduction des coûts énergétiques de 30 % à 60 %.
Deux choix de conception sont déterminants pour cette obligation. Tout d’abord, un Évaporateur à circulation forcée Le corps maintient la vitesse de la saumure entre 1,5 et 2,5 m/s dans l’ensemble des tubes, ce qui limite l’encrassement par cristallisation et permet à l’unité de fonctionner à une concentration en solides plus élevée. Ensuite, toutes les pièces mouillées en contact avec la saumure chargée en chlorures sont fabriquées en acier inoxydable duplex 2205 ou en titane, selon le niveau de chlorures et la température, afin que la marge de corrosion soit intégrée dès la conception plutôt que d’être détectée ultérieurement.
L’évaporateur est généralement réglé pour atteindre une concentration en solides de 20 % à 25 % avant que la saumure ne soit transférée vers le cristallisateur. Le condensat sortant de l’unité présente une teneur totale en matières dissoutes inférieure à 50 mg/L et est renvoyé au circuit d’appoint du lavage ou au système d’eau déminéralisée de l’usine, ce qui constitue le principal levier de récupération d’eau dans une chaîne ZLD.
🔧 Étape 3 : Cristallisation et manutention du sel
La saumure concentrée entre dans un cristallisateur à circulation forcée, où une évaporation supplémentaire fait dépasser la saturation des sels dissous, de sorte que les cristaux se forment en suspension plutôt que sur la surface d’échange thermique. Un cristallisateur bien exploité produit un mélange de sels dont la teneur en solides secs dépasse 95 % ; ce mélange peut être enfoui en site d’enfouissement, vendu comme mélange destiné au déneigement ou à des usages industriels, ou séparé en fractions distinctes de chlorure de sodium et de sulfate de sodium si l’usine dispose d’un débouché pour ces produits.
La liqueur mère est recyclée vers le cristalliseur plutôt que d’être évacuée, de sorte que le seul effluent liquide de l’ensemble de l’installation est le condensat traité. Les solides sont centrifugés, séchés et ensachés. Étant donné que le sel est un produit mixte chlorure‑sulfate, son mode d’élimination est généralement déterminé par la réglementation locale plutôt que par la valeur du produit, et il convient de définir ce mode dès la phase de conception de l’usine, plutôt que de le modifier après sa mise en service.
💡 Données d’exploitation et cadre de coûts
L’économie d’un train de désulfuration gazeuse à rejet zéro est dominée par trois postes : la consommation électrique du compresseur, la consommation de produits chimiques en prétraitement et l’élimination des solides. L’énergie représente généralement 40 % à 55 % du coût d’exploitation, les produits chimiques 20 % à 30 %, et l’élimination le solde. La surveillance continue de la puissance du compresseur par tonne de condensat constitue l’indicateur de performance le plus utile, car une augmentation progressive est presque toujours le signe d’un encrassement par des dépôts, d’une accumulation de gaz non condensables ou d’une usure du compresseur.
La récupération d’eau sur l’ensemble de la chaîne atteint généralement 90 % à 95 % du volume de prélèvement, le reste étant évacué sous forme d’humidité dans les boues déshydratées et le sel séché. Une disponibilité des équipements supérieure à 95 % est réalisable lorsque l’étape d’adoucissement est correctement maîtrisée et que la concentration de la saumure est maintenue dans les limites de conception, plutôt que d’être poussée à l’extrême pour tenter des gains marginaux.
🏆 Pourquoi choisir WTEYA
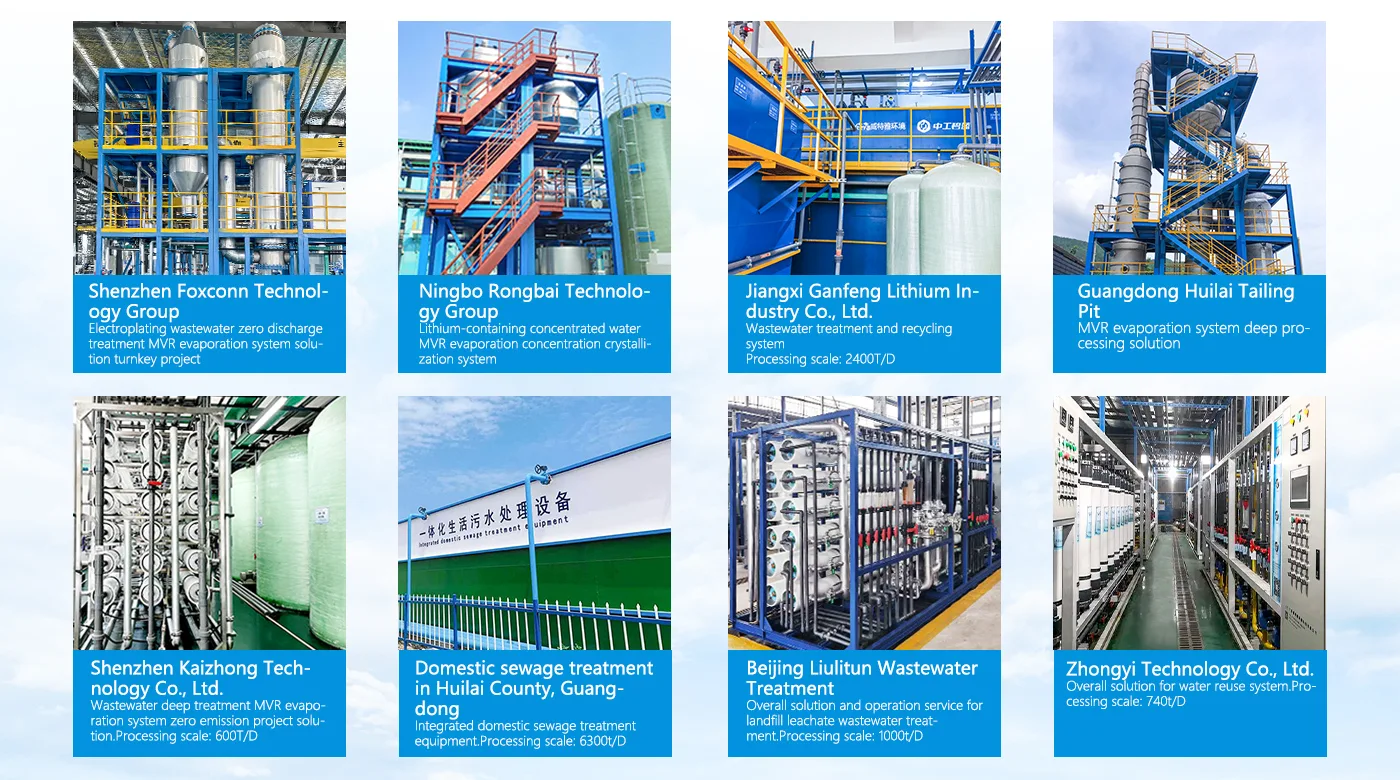
WTEYA conçoit et fabrique des équipements d’évaporation et de cristallisation depuis près de 20 ans et a réalisé plus de 2 000 projets dans 30 provinces, ainsi que sur une liste croissante de marchés d’exportation. Pour eaux usées à forte salinité Pour des tâches telles que la purge des FGD, l’entreprise conçoit en interne l’ensemble de la chaîne de traitement zéro rejet liquide, depuis la chimie de prétraitement jusqu’à l’évaporateur, le cristalliseur, le polissage du condensat et la manutention des sels, en veillant à choisir les matériaux adaptés au profil chlorure et température propre à chaque site.
Chaque projet débute par une analyse de l’eau et, si nécessaire, par une phase de validation en pilote ou à l’échelle laboratoire, afin de déterminer le risque de scaling et la concentration atteignable avant le dimensionnement des équipements. Les systèmes sont conçus dans l’atelier interne de l’entreprise, mis en service par ses propres ingénieurs et accompagnés par un réseau de pièces détachées et de services garantissant une disponibilité optimale tout au long de leur durée de vie.
❓ Questions fréquentes
Un système FGD existant peut-il être modifié pour atteindre un rejet zéro ?
Oui. L’approche habituelle consiste à conserver les étapes existantes de neutralisation et de clarification, à ajouter ou à moderniser l’étape d’adoucissement, puis à installer l’évaporateur et le cristalliseur en aval. Les projets de rénovation nécessitent généralement un agrandissement du site, une augmentation de la puissance électrique du compresseur et la conclusion d’un nouvel accord relatif à l’élimination des sels.
Quelle quantité de chlorure l’évaporateur peut-il traiter ?
Le chlorure n’est pas une contrainte liée à l’évaporation en elle-même ; il s’agit d’un choix de matériaux. Au‑delà d’environ 20 000 mg/L, les pièces mouillées en duplex ou en titane deviennent la solution pratique, et la métallurgie du compresseur et des tuyauteries obéit à la même logique.
Que devient le condensat ?
Le condensat dont la teneur en matières dissoutes totales est inférieure à 50 mg/L est généralement réutilisé comme eau d’appoint pour le lavage ou comme eau d’alimentation déminéralisée. Lorsque de l’ammoniac ou des composés organiques volatils sont présents, une étape de stripage ou de polissage biologique est ajoutée avant la réutilisation.
Transformez la gestion de vos eaux usées
Vous recherchez une solution sur mesure pour l’évaporation par MVR ? Notre équipe d’experts est prête à vous aider à concevoir le système le plus rentable et le plus économe en énergie, adapté à vos besoins spécifiques.
Contactez-nous dès aujourd'hui pour discuter des exigences de votre projet et obtenir un devis personnalisé.
📱 WhatsApp : +86-1800 2840 855
✉ Courriel : info@vteya.com
🌐 Site web : www.vteya.com
Informations connexes
Élimination zéro des effluents des FGD : une approche basée sur la MVR
Rejet zéro des eaux usées de désulfuration des fumées : une approche basée sur l’évaporation sous vide multiple (MVR) Les eaux usées issues de la désulfuration des fumées (FGD) constituent l’un des effluents les plus agressifs qu’une centrale électrique ou une chaufferie industrielle doive traiter. Elles sont acides, saturées en gypse, chargées de chlorures et de métaux lourds, et elles arrivent
De quelle surface au sol a-t-on besoin pour un évaporateur MVR ?
Réponse : La surface au sol requise pour un évaporateur MVR dépend de la capacité d’évaporation et du type d’équipement. Une estimation indicative est de 10 à 20 m² de surface au sol par tonne par heure de capacité d’évaporation.
MVR vs évaporateur à effet unique : comparaison de la consommation d’énergie
MVR vs évaporateur à effet simple : comparaison de la consommation d’énergie L’évaporation est un processus énergivore. Quel que soit l’évaporateur que vous installez, la majeure partie du budget d’exploitation de l’usine sera consacrée à transformer l’eau en vapeur, puis à évacuer cette vapeur.
Récupération d’énergie dans l’évaporation : 5 façons d’économiser la vapeur
Récupération d’énergie lors de l’évaporation : 5 moyens d’économiser la vapeur Dans une installation industrielle d’évaporation, l’énergie thermique représente généralement le principal poste de coûts d’exploitation — souvent 60 à 80 % du coût total, devant l’électricité, la main-d’œuvre et les produits chimiques.
WTEYA expédie 10 unités de dessalement portables SWRO4021 à Porto Rico
Le GROUPE WTEYA a expédié à Porto Rico 10 unités portables de dessalement SWRO4021, conçues pour assurer un approvisionnement en eau rapide sur l’île et en situation d’urgence, tout en présentant une faible consommation énergétique.
Installation d’un évaporateur MVR : combien de temps cela prend‑il réellement ?
Installation d’un évaporateur MVR : combien de temps cela prend‑il réellement ? La plupart des acheteurs planifient soigneusement la date d’expédition, pour s’apercevoir ensuite que c’est l’installation sur site qui marque le véritable démarrage de la production.
Guangdong WTEYA Environmental Technology Co., Ltd
Contactez-nous
WhatsApp: +86 1800 2840 855
Téléphone: +86-0769-28636053
+86-0769-28636126
Mail: info@wteya.com
Adresse: 14e étage, bâtiment F4, cyber-cité de Tianan, rue Nancheng, ville de Dongguan, province du Guangdong