


Récupération du sel à partir des eaux usées industrielles : méthodes et valeur
Temps de libération:
2026-10-03 09:05

Récupération du sel à partir des eaux usées industrielles : méthodes et valeur
La saumure industrielle est généralement considérée comme un déchet à éliminer, alors qu’elle contient une ressource que de nombreuses usines sont prêtes à racheter à prix élevé. La récupération du sel à partir d’eaux usées à forte salinité permet de protéger les cours d’eau, de se conformer aux réglementations de plus en plus strictes en matière de rejets et de transformer la phase finale d’un… Élimination zéro de liquides (ZLD) transforme cette ligne en une véritable source de revenus. La combinaison adéquate de la concentration par membranes et de la cristallisation par évaporation permet de récupérer plus de 95 % de l’eau tout en produisant un sel cristallisé commercialisable.
Pourquoi récupérer le sel au lieu de rejeter la saumure ?
Les régulateurs d’Asie, d’Europe et d’Amérique du Nord restreignent progressivement la salinité des effluents industriels, tandis que le coût du transport de la saumure vers un site d’élimination agréé ne cesse d’augmenter. Une installation qui évapore et cristallise son sel échappe entièrement à ces frais, et le solide ainsi récupéré peut être vendu comme matière première de qualité industrielle.
L’économie est réalisée car la récupération du sel élimine simultanément trois postes de coûts : elle supprime les frais d’élimination des effluents liquides, permet de récupérer l’eau de procédé pour la réutiliser et transforme un flux de déchets en un produit valorisable. Pour une installation de 200 m³/j, cette combinaison fait souvent la différence entre un projet qui s’amortit en trois à cinq ans et un autre qui ne s’amortit jamais.

Les principaux procédés de récupération du sel, en un coup d’œil
Aucune machine unique ne permet de récupérer le sel. Un train de récupération pratique associe une étape de concentration à une étape de cristallisation, et le choix de la technologie dépend de la teneur en TDS de l’effluent d’entrée, de la chimie du sel ainsi que de la pureté cible.
- Concentration membranaire — osmose inverse et la concentration de la saumure au sein de la membrane poussent celle-ci vers la saturation, tout en consommant beaucoup moins d’énergie que l’évaporation thermique.
- Évaporation avec MVR — un évaporateur à recompression mécanique de la vapeur fait bouillir le concentré et élimine le sel cristallisé, fonctionnant uniquement à l’électricité.
- Cristallisation fractionnée (sélective) — Le refroidissement et l’évaporation séquentiels permettent de séparer le chlorure de sodium du sulfate de sodium, de sorte que chaque sel conserve une pureté plus élevée.
- Circulation forcée Cristallisation — traite les saumures les plus concentrées et sujettes au scaling, lorsque les membranes ne peuvent plus fonctionner.
Concentration par membrane : réduire d’abord la saumure
Envoyer de la saumure brute directement à l’évaporateur est coûteux, car chaque litre d’eau que les membranes peuvent éliminer évite à l’évaporateur d’avoir à la faire bouillir. La concentration par membranes à haute pression élève généralement la salinité de la saumure à 50 000–80 000 mg/L de TDS, tout en ne consommant que 3 à 8 kWh par mètre cube et en réduisant le volume de 70 à 90 %.
C’est cette préconcentration qui rend l’ensemble de la chaîne économiquement viable. L’évaporateur ne reçoit alors qu’une charge beaucoup plus faible et beaucoup plus concentrée, ce qui entraîne une forte réduction à la fois de son coût d’investissement et de sa consommation énergétique.
Évaporation et cristallisation avec MVR
L’étape de la recompression mécanique de la vapeur (MVR) est celle au cours de laquelle le sel se transforme effectivement en solide. Elle permet d’élever la concentration du concentré membranaire jusqu’à 15–25 % et de le faire bouillir sous vide, en utilisant un compresseur pour recomprimer la vapeur qu’il génère, plutôt que d’importer de la vapeur fraîche.
Le MVR consomme 30 à 80 kWh par mètre cube d’eau évaporée et, comparé à un évaporateur multi‑effets conventionnel, il réduit la consommation d’énergie de 60 à 70 %. Puisqu’il fonctionne à l’électricité plutôt qu’avec une chaudière à vapeur, il supprime également la nécessité d’un réseau de vapeur — un avantage décisif pour les sites dépourvus de chaufferie. Associé à l’étape membranaire, un système complet de récupération atteint souvent une consommation de 30 à 60 kWh par tonne d’eau traitée, contre 100 à 150 kWh pour une évaporation entièrement thermique.
Cristallisation fractionnée : séparation du NaCl et du Na2SO4
Les sels mixtes se vendent à bas prix. Lorsqu’une saumure contient à la fois du chlorure de sodium et du sulfate de sodium, une cristallisation par étapes — refroidissement pour l’un des sels, évaporation pour l’autre — permet d’obtenir deux flux dont la pureté atteint 97 % ou plus, transformant ainsi un solide mixte de faible valeur en deux produits commercialisables.
Obtenir le bon rapport de fractionnement dépend de données de solubilité précises et d’un contrôle rigoureux de la température ; c’est pourquoi la conception des cristalliseurs est généralement validée sur la saumure réelle avant la mise en service de l’usine.
Quels sont les facteurs déterminant la valeur marchande du sel récupéré ?
Les acheteurs évaluent le sel récupéré en fonction de sa pureté, de son taux d’humidité, de sa couleur et de sa consistance. Un produit propre, blanc et homogène, d’une pureté égale ou supérieure à 97 %, peut être vendu comme sel de qualité industrielle destiné aux procédés chloro‑alcalins, aux détergents ou au déneigement ; un produit décoloré ou mélangé n’est souvent bon qu’à l’enfouissement.
Cela signifie que le prétraitement en amont est tout aussi important que l’évaporateur cristallisateur lui‑même. L’élimination des composés organiques et de la dureté avant la concentration permet de conserver des cristaux propres et d’éviter l’encrassement des échangeurs de chaleur, protégeant ainsi à la fois le taux de récupération et la valeur de revente du sel.
Applications qui en bénéficient le plus
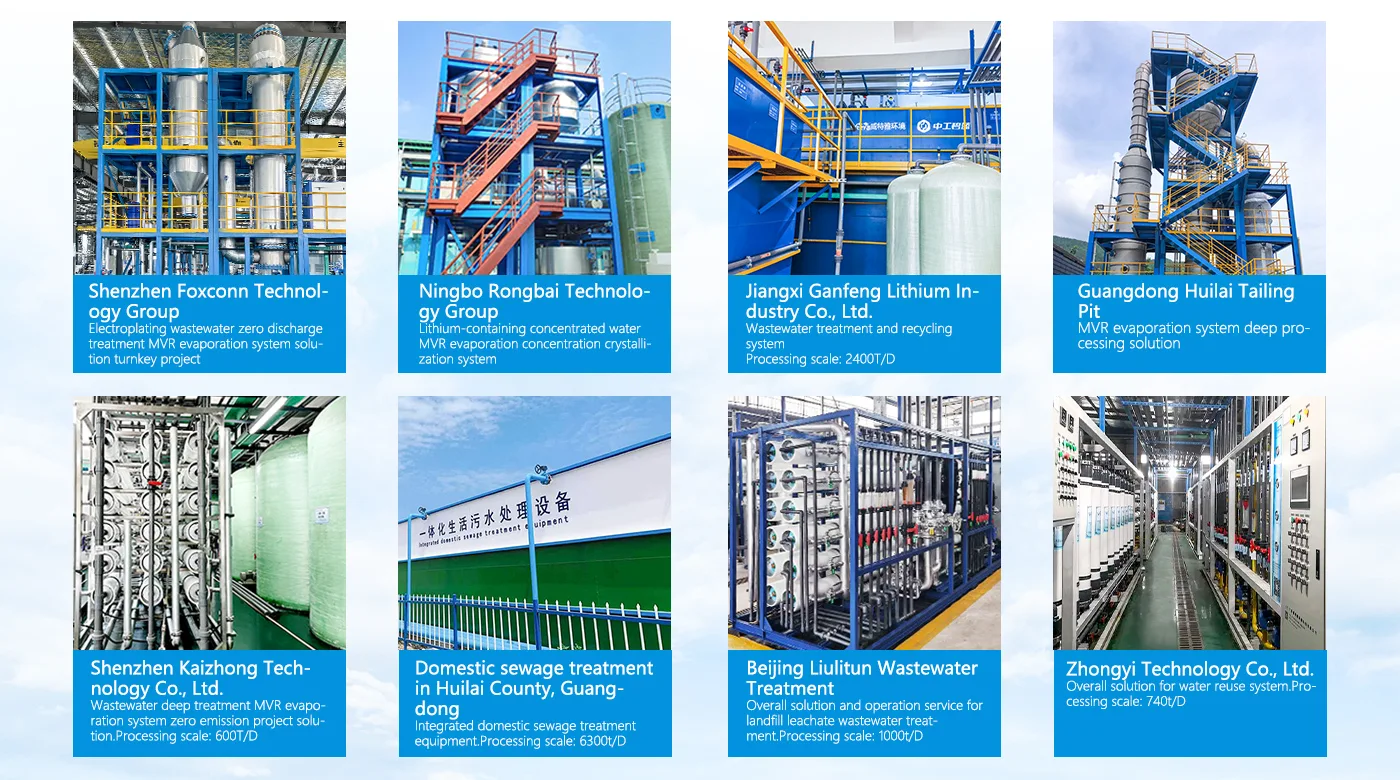
La récupération du sel s’avère rentable partout où la saumure est concentrée et où son élimination est coûteuse. Les cas typiques incluent les usines chimiques et carbochimiques, les exploitations de lithium issues des lacs salés, les lignes d’électrodéposition et de fabrication de circuits imprimés, les ateliers de teinture textile ainsi que les systèmes de désulfuration des gaz de combustion.
Dans chaque cas, l’eau récupérée est réinjectée dans le processus de production — le taux global de récupération de l’eau dépasse souvent 95 % et peut atteindre 99 % — tandis que le sel cristallisé est valorisé comme un produit plutôt que comme un déchet.
Pourquoi choisir WTEYA
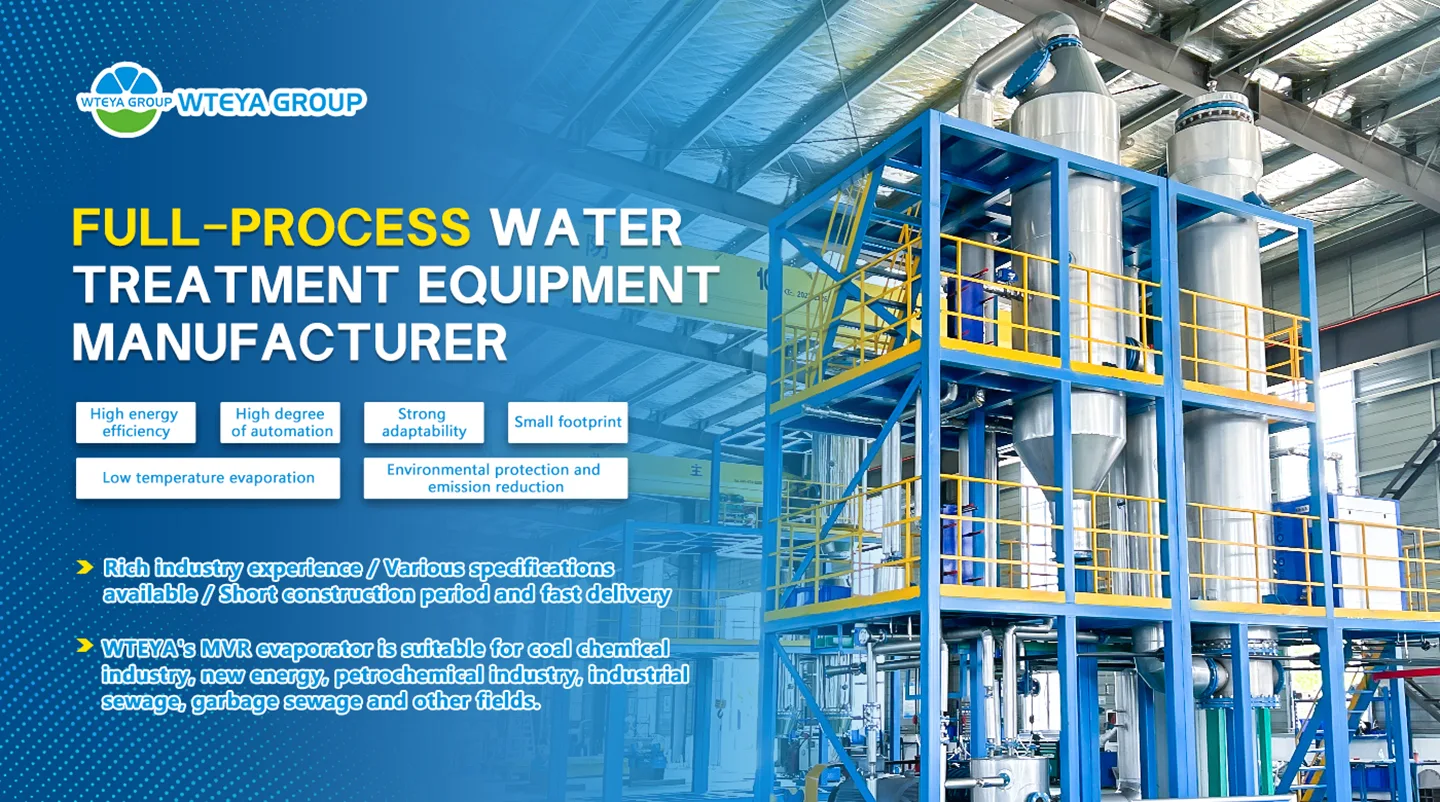
WTEYA consacre près de vingt ans à la conception et à la construction d’installations d’évaporation et de cristallisation spécialement adaptées à ce type de saumures. Nous dimensionnons conjointement l’étage membranaire et le cristalliseur MVR, afin que l’ensemble de l’unité soit parfaitement ajusté à la chimie de votre eau, plutôt que d’être constitué de composants standardisés.
Plus de 2 000 clients répartis dans plus de 30 provinces font confiance à nos systèmes pour assurer un fonctionnement continu et nécessitant peu d’entretien, et nos équipements affichent un taux de disponibilité stable supérieur à 99 %.
Solutions sur mesure et services OEM et ODM
Chaque saumure est unique ; c’est pourquoi chaque ligne de récupération que nous livrons est conçue sur mesure en fonction de vos paramètres d’alimentation. Nous concevons nos solutions en tenant compte de l’analyse de votre eau, de votre capacité et de l’aménagement de votre site, et nous soutenons des programmes complets OEM et ODM pour les partenaires souhaitant commercialiser leur propre marque.
Du cristalliseur unique à l’usine complète de récupération par membranes associée à un système MVR, WTEYA assure la conception des procédés, la fabrication, la mise en service ainsi que le service après-vente.
Questions fréquentes
Q : Comment fonctionne le traitement des eaux usées industrielles ?
A : Le traitement des eaux usées industrielles comprend généralement un prétraitement, une concentration par membranes, une évaporation et une cristallisation afin d’éliminer les contaminants et de récupérer l’eau.
Q : Quels sont les avantages du recyclage des eaux usées ?
R : Les avantages comprennent la réduction des coûts d’eau, la conformité environnementale, la diminution des redevances de rejet et l’amélioration de la durabilité de l’entreprise.
Commencez à réduire vos coûts d’exploitation
Chaque jour de retard coûte cher. Notre équipe d’intervention rapide peut fournir une conception préliminaire de la solution en moins de 48 heures.
Envoyez-nous vos données sur les eaux usées Et commençons dès aujourd’hui à construire votre système sur mesure.
📱 WhatsApp : +86-1800 2840 855
✉ Courriel : info@vteya.com
🌐 Site web : www.vteya.com
Informations connexes
Sélection des matériaux pour l’évaporateur MVR : 316L, 2205 ou titane ?
Sélection des matériaux pour les évaporateurs MVR : 316L, 2205 ou titane ? Toute offre de devis pour un évaporateur MVR aboutit inévitablement à la même question : quelle alliage choisir pour l’échangeur de chaleur, le séparateur, les canalisations de circulation et les corps de pompe ? La réponse détermine non seulement le prix d’achat, mais aussi le
Élimination zéro des effluents des FGD : une approche basée sur la MVR
Rejet zéro des eaux usées de désulfuration des fumées : une approche basée sur l’évaporation sous vide multiple (MVR) Les eaux usées issues de la désulfuration des fumées (FGD) constituent l’un des effluents les plus agressifs qu’une centrale électrique ou une chaufferie industrielle doive traiter. Elles sont acides, saturées en gypse, chargées de chlorures et de métaux lourds, et elles arrivent
De quelle surface au sol a-t-on besoin pour un évaporateur MVR ?
Réponse : La surface au sol requise pour un évaporateur MVR dépend de la capacité d’évaporation et du type d’équipement. Une estimation indicative est de 10 à 20 m² de surface au sol par tonne par heure de capacité d’évaporation.
MVR vs évaporateur à effet unique : comparaison de la consommation d’énergie
MVR vs évaporateur à effet simple : comparaison de la consommation d’énergie L’évaporation est un processus énergivore. Quel que soit l’évaporateur que vous installez, la majeure partie du budget d’exploitation de l’usine sera consacrée à transformer l’eau en vapeur, puis à évacuer cette vapeur.
Récupération d’énergie dans l’évaporation : 5 façons d’économiser la vapeur
Récupération d’énergie lors de l’évaporation : 5 moyens d’économiser la vapeur Dans une installation industrielle d’évaporation, l’énergie thermique représente généralement le principal poste de coûts d’exploitation — souvent 60 à 80 % du coût total, devant l’électricité, la main-d’œuvre et les produits chimiques.
WTEYA expédie 10 unités de dessalement portables SWRO4021 à Porto Rico
Le GROUPE WTEYA a expédié à Porto Rico 10 unités portables de dessalement SWRO4021, conçues pour assurer un approvisionnement en eau rapide sur l’île et en situation d’urgence, tout en présentant une faible consommation énergétique.
Guangdong WTEYA Environmental Technology Co., Ltd
Contactez-nous
WhatsApp: +86 1800 2840 855
Téléphone: +86-0769-28636053
+86-0769-28636126
Mail: info@wteya.com
Adresse: 14e étage, bâtiment F4, cyber-cité de Tianan, rue Nancheng, ville de Dongguan, province du Guangdong