


Eaux usées de la cathode LFP : conception à zéro rejet par MVR
Temps de libération:
2026-10-31 09:03

Eaux usées de la cathode LFP : conception à zéro rejet par MVR
Le phosphate de fer lithium est devenu la chimie de cathode dominante pour le stockage stationnaire et pour les véhicules électriques d’entrée de gamme, et chaque tonne de matériau de cathode produite génère plusieurs tonnes d’eaux usées. Ces eaux usées ne sont pas de simples eaux de rinçage : elles contiennent du phosphate, de l’azote ammoniacal, des sulfates ainsi que des particules solides fines, ce qui rend le traitement biologique conventionnel lent et peu fiable. Pour les installations devant respecter Élimination zéro de liquides , la voie pratique consiste en un prétraitement suivi d’une évaporation par recompression mécanique de la vapeur et d’une cristallisation.
Pourquoi les eaux usées de LFP sont-elles différentes ?
La plupart des saumures industrielles sont dominées par un seul sel. Les eaux usées de l’usine LFP constituent un mélange de nutriments et de sels : la teneur en phosphore total est généralement comprise entre 500 et 5 000 mg/L, celle en azote ammoniacal entre 1 000 et 10 000 mg/L, celle en sulfate entre 10 000 et 50 000 mg/L, et la DCO (demande chimique en oxygène) provient des matières organiques résiduelles et des agents liants. C’est la charge en nutriments qui complique la conception. , car les dépôts de phosphate entartrant les surfaces d’échange thermique et l’ammoniac libre migrent vers le côté vapeur de tout évaporateur ouvert.
Traiter ce flux par voie biologique implique des temps de séjour longs, des bassins de grande taille et une boue qui doit tout de même être éliminée. L’évaporation évite complètement le traitement biologique, mais uniquement si l’entartrage et la répartition de l’ammoniac sont maîtrisés de manière proactive, plutôt que d’être laissés au bon vouloir du programme de nettoyage.

Quatre courants qui doivent être séparés
- Liquide mère de synthèse — la teneur la plus élevée en phosphore et en ammoniac, la concentration la plus faible en matières en suspension, ainsi que le cours d’eau devant atteindre la cristallisation.
- Eaux de lavage issues de la filtration et du séchage — volume élevé, concentration faible, et candidat idéal au réemploi après traitement.
- Condensat d’évaporateur — généralement le flux le plus propre ; sa qualité détermine s’il est réintroduit dans le procédé.
- Eaux de purge et d’entretien des tours de refroidissement — qualité variable, souvent riche en matières en suspension.
Mélanger les quatre dans un même réservoir de mise à niveau est l’erreur de conception la plus fréquente. La séparation de la liqueur mère et des eaux de lavage peut réduire la charge de l’évaporateur de 30 à 50 %. , car seul le flux concentré doit être acheminé jusqu’au sel.
Avant le traitement : ammoniaque et phosphore en premier
L’ammoniac est éliminé avant l’évaporation. Le strippage à l’air ou à la vapeur, réalisé à un pH compris entre 10,5 et 11,5 avec addition de chaux ou de soude caustique, permet généralement d’éliminer 90 à 95 % de l’azote ammoniacal; le gaz ainsi dégagé est ensuite absorbé dans de l’acide sulfurique, produisant une solution de sulfate d’ammonium pouvant être commercialisée ou réintroduite dans le procédé.
Le phosphore est éliminé par précipitation chimique. La chaux élève le pH et précipite le phosphate de calcium, tandis que l’ajout de magnésium favorise la formation de struvite lorsque le rapport molaire Mg:P se situe entre 1,1 et 1,3 et que le pH est compris entre 8,5 et 9,5. L’une ou l’autre de ces voies permet d’abaisser la teneur totale en phosphore à moins de 50 mg/L, ce qui suffit généralement à protéger l’évaporateur contre la formation de tartre de phosphate de calcium.
La séparation des solides s’effectue ensuite par coagulation, décantation ou flottation à l’air dissous, puis par filtration multimédia ou… ultrafiltration . Une turbidité de l’eau d’alimentation inférieure à 5 NTU protège à la fois les surfaces d’échange thermique et le compresseur. , et il empêche les impuretés de pénétrer dans la phase de cristallisation.
Évaporation MVR et Conception de la cristallisation
Le flux prétraité est concentré dans un évaporateur MVR à film tombant jusqu’à atteindre 20 à 25 % de matière sèche, puis subit une cristallisation en circulation forcée, où la sur‑saturation est régulée par le débit de circulation plutôt que par un choc thermique. La consommation spécifique d’énergie pour l’évaporation par MVR dans ce cas de charge se situe généralement entre 25 et 45 kWh par tonne d’eau évaporée, contre 0,3 à 0,4 tonne de vapeur par tonne d’eau pour un système à quatre effets.
Du fait que la solubilité du sulfate de sodium diminue lorsque la température augmente, le cristalliseur est généralement exploité à chaud, associé à un séparateur de sels dédié. Le sulfate récupéré est déshydraté jusqu’à obtenir une pâte contenant 3 à 5 % d’humidité. Le sulfate d’ammonium récupéré en amont ainsi que le mélange de sels issu de la cristallisation peuvent tous deux être commercialisés ou éliminés sous forme solide, ce qui rend l’affirmation d’un rejet nul vérifiable et non purement nominale.
Le condensat est le troisième produit. Grâce à un désembuage adéquat, il présente généralement une teneur en azote ammoniacal inférieure à 10 mg/L, une teneur en phosphore total inférieure à 1 mg/L et une conductivité inférieure à 50 µS/cm, ce qui le rend suffisamment propre pour être utilisé dans le lavage. Un taux de récupération global de l’eau compris entre 90 et 95 % est réaliste lorsque les eaux de lavage sont séparées et réutilisées. .
Matériaux, échelle et cycles de lavage
Les pièces mouillées en contact avec la liqueur concentrée sont généralement en acier inoxydable duplex 2205, le titane étant spécifié lorsque la teneur en chlorures dépasse 20 000 mg/L. Les roues de compresseur et les composants du côté vapeur sont en 316L ou en duplex, selon la charge d’ammoniac et de chlorures.
Le phosphate de calcium et le phosphate d’ammonium‑magnésium sont les deux dépôts qui comptent, et tous deux sont maîtrisés par un prétraitement plutôt que par un nettoyage mécanique. Un lavage à la soude et avec des agents chélatants tous les 15 à 30 jours permet de maintenir stables les coefficients de transfert de chaleur, tandis qu’une élimination continue des fines empêche que des particules de fond ne soient entraînées dans le condensat.
Chiffres clés en un clin d’œil
- Phosphore total, aliment brut : 500–5 000 mg/L
- Azote ammoniacal, aliment brut : 1 000–10 000 mg/L
- Sulfate : 10 000–50 000 mg/L
- pH de décapage : 10,5–11,5, avec une élimination de l’ammoniac de 90 à 95 %
- Dosage de la struvite : rapport Mg:P de 1,1 à 1,3 à un pH compris entre 8,5 et 9,5
- Puissance spécifique du MVR : 25 à 45 kWh par tonne évaporée
- Concentration avant cristallisation : 20–25 % de solides
- Humidité du gâteau au sel : 3–5 %
- Récupération globale de l’eau : 90–95 %
- Délai de livraison habituel des équipements : 30 à 60 jours
Pourquoi choisir WTEYA ?
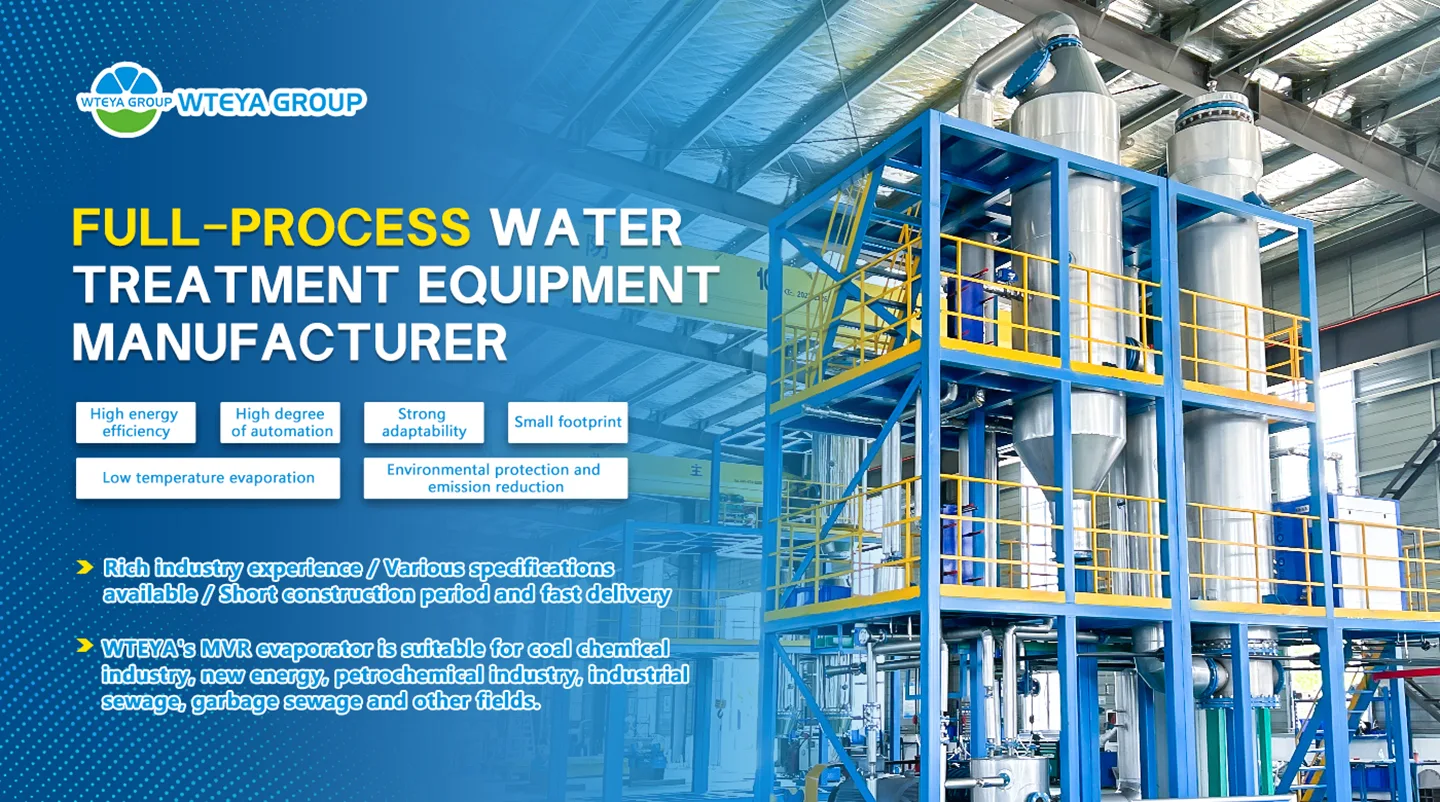
Depuis 2009, WTEYA conçoit et réalise des systèmes d’évaporation et de cristallisation pour les usines de batteries au lithium, d’extraction du lithium des lacs salés et de production de matériaux pour les nouvelles énergies, disposant de près de 200 brevets et comptant plus de 2 000 clients en Chine et sur les marchés internationaux. Chaque projet LFP débute par une analyse de l’eau et un essai pilote. , ainsi, le prétraitement, l’évaporateur et le cristalliseur sont dimensionnés sur la base de données mesurées plutôt que d’hypothèses.
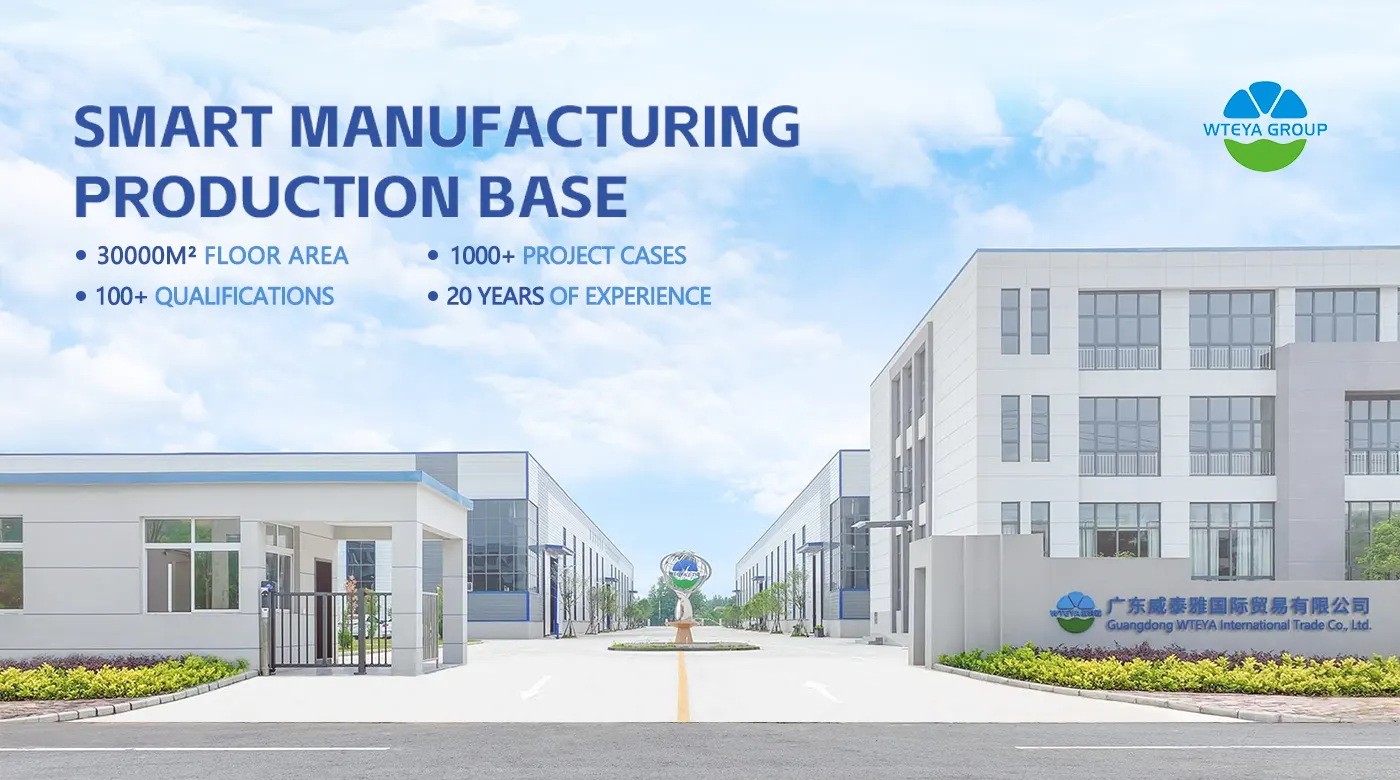
Les systèmes sont fabriqués sur le site de Jingshan, d’une superficie de 30 000 m², testés en usine avant l’expédition et soutenus par 42 bureaux régionaux et des équipes de service. Des configurations sur mesure, des conceptions montées sur skid ainsi que des collaborations complètes en mode OEM et ODM sont proposées aux développeurs et intégrateurs de projets.
Questions fréquentes
Q : Qu’est-ce qu’un évaporateur MVR ?
A : L’évaporateur à recompression mécanique de vapeur (MVR) est une technologie d’évaporation économe en énergie qui réduit la consommation d’énergie de 30 à 50 % par rapport à l’évaporation traditionnelle.
Q : Quelle quantité d’énergie peut l’MVR économiser ?
R : Les évaporateurs MVR réduisent généralement la consommation d’énergie de 30 à 50 % par rapport aux évaporateurs multi‑effets traditionnels, en utilisant l’électricité plutôt que la vapeur.
Q : Quelle est la différence entre un MVR et un évaporateur à multiple effet ?
R : Le MVR recourt à la recompression mécanique de la vapeur pour optimiser l’efficacité énergétique, tandis que les évaporateurs à plusieurs effets reposent sur plusieurs étapes d’évaporation. Le MVR présente des coûts d’exploitation inférieurs.
Obtenez votre consultation gratuite dès aujourd’hui
Chaque jour de retard coûte cher. Notre équipe d’intervention rapide peut fournir une conception préliminaire de la solution en moins de 48 heures.
Envoyez-nous vos données sur les eaux usées Et commençons dès aujourd’hui à construire votre système sur mesure.
📱 WhatsApp : +86-1800 2840 855
✉ Courriel : info@vteya.com
🌐 Site web : www.vteya.com
Informations connexes
Eaux usées de la cathode LFP : conception à zéro rejet par MVR
Les eaux usées issues de la production de cathodes en LFP contiennent 500 à 5 000 mg/L de phosphore total, 1 000 à 10 000 mg/L d’azote ammoniacal et 10 000 à 50 000 mg/L de sulfate.
Un évaporateur MVR peut-il être installé dans un bâtiment existant ?
Un évaporateur MVR peut-il être installé dans un bâtiment existant ? La rénovation d’un évaporateur MVR au sein d’un bâtiment déjà construit est l’une des demandes les plus fréquentes que nous recevons, et la réponse ne se résume pas à un simple oui ou non.
Évaporateur MVR pour l’extraction du lithium dans les salines
Évaporateur MVR pour l’extraction du lithium des salines Les saumures de salines constituent l’une des sources de lithium les moins coûteuses au monde, mais elles sont également parmi les fluides les plus difficiles à concentrer.
Eaux usées des fluides de coupe : évaporation par MVR et zéro rejet
⚙️ Pourquoi l’émulsion usée résiste-t-elle aux traitements conventionnels ? Toute ligne d’usinage utilisant un liquide de refroidissement miscible à l’eau finit par générer un effluent qui ne peut ni être évacué par le réseau d’assainissement, ni être brûlé tel quel, ni être traité biologiquement sans difficultés majeures.
Réutilisation des condensats d’évaporateur MVR : qualité et options
Réutilisation des condensats d’un évaporateur MVR : qualité et options Le condensat produit par un évaporateur MVR n’est pas un effluent à éliminer — il s’agit d’eau distillée d’une qualité constante.
Dépannage de l’évaporateur MVR : problèmes courants et solutions
Dépannage des évaporateurs MVR : problèmes courants et solutions Les évaporateurs MVR sont d’une simplicité mécanique relative par rapport aux trains d’évaporation à vapeur, mais ils sont sensibles aux moindres variations du vide, à l’encrassement et à la stabilité du compresseur.
Guangdong WTEYA Environmental Technology Co., Ltd
Contactez-nous
WhatsApp: +86 1800 2840 855
Téléphone: +86-0769-28636053
+86-0769-28636126
Mail: info@wteya.com
Adresse: 14e étage, bâtiment F4, cyber-cité de Tianan, rue Nancheng, ville de Dongguan, province du Guangdong