


Sélection des matériaux pour l’évaporateur MVR : 316L, 2205 ou titane ?
Temps de libération:
2026-11-16 09:05

Évaporateur MVR Choix des matériaux : 316L, 2205 ou titane ?
Tous les devis pour un évaporateur MVR aboutissent inévitablement à la même question : quelle alliage choisir pour l’échangeur de chaleur, le séparateur, les canalisations de circulation et les corps de pompe ? La réponse détermine non seulement le prix d’achat, mais aussi la durée de vie de l’ensemble de l’installation. Un appareil construit en 316L et fonctionnant avec une saumure chargée en chlorures présentera des piqûres de corrosion au bout d’un an ou deux, tandis qu’une structure en titane spécifiée pour un flux peu agressif ne fait que gonfler les coûts sans que personne ne puisse en récupérer l’investissement.
Le choix des matériaux ne consiste donc pas à privilégier l’option la plus coûteuse. Il s’agit d’adapter l’alliage à la chimie réelle que subiront les surfaces en contact avec le fluide, aux températures et concentrations auxquelles l’évaporateur fonctionne effectivement. Cet article expose le comportement des trois solutions principales, les limites de chacune d’elles, ainsi que les détails souvent négligés.

⚙️ Trois variables déterminant l’alliage
La première variable est la concentration en chlorures. Les chlorures détruisent localement le film passif qui recouvre l’acier inoxydable, entraînant des piqûres et des attaques dans les crevasses plutôt qu’un amincissement uniforme. Ce qui importe, ce n’est pas la teneur en chlorures de l’eau d’alimentation, mais celle de la saumure en circulation, qui peut être cinq à dix fois plus élevée une fois que l’évaporateur a concentré le flux.
La deuxième variable est la température. La corrosion sous contrainte par les chlorures dans les aciers inoxydables austénitiques devient un risque réel au‑delà d’environ 60 °C, et un évaporateur MVR fonctionne, par définition, à un point d’ébullition élevé. Un flux qui est inoffensif dans une cuve à température ambiante peut provoquer la fissuration d’un faisceau tubulaire en 316L à 90 °C.
La troisième variable est l’environnement entourant le métal : le pH, la teneur en oxygène dissous et le fait que la surface soit constamment mouillée ou seulement périodiquement. Les saumures acides pauvres en oxygène sont moins agressives pour certains alliages et plus agressives pour d’autres, et les zones stagnantes, telles que les déflecteurs du côté calandre, les brides et les logements d’instrumentation, sont souvent le point de départ des défaillances. Les solides en suspension accentuent encore l’érosion‑corrosion, qui s’ajoute aux trois facteurs précédents.
🧪 316L : Le choix par défaut et ses limites
L’acier inoxydable austénitique 316L, contenant environ 17 % de chrome, 2,5 % de molybdène et à faible teneur en carbone, est le matériau de référence pour les corps d’évaporateurs traitant des flux pauvres en chlorures. Son indice de résistance au piqûre équivaut à environ 24 à 26, ce qui est suffisant pour des liquides neutres et aérés dont la concentration en chlorures est inférieure à quelques centaines de milligrammes par litre et dont la température reste inférieure à environ 60 °C.
Au‑delà de ce seuil, l’alliage n’offre plus de marge de sécurité. La piqûration se déclenche dès que les concentrations de chlorures atteignent quelques centaines de milligrammes par litre, lorsque la température augmente, et la corrosion sous contrainte par les chlorures peut survenir dans la zone de vapeur ainsi qu’au niveau des soudures dont les contraintes résiduelles n’ont pas été relâchées. Le mode de rupture est trompeur : l’appareil paraît propre, puis un micro‑trou apparaît à travers la paroi d’un tube, contaminant le condenseur avant que quiconque ne s’en aperçoive.
Le 316L conserve un rôle légitime. Les flux de procédé alimentaires et non salins, les circuits de polissage des condensats ainsi que les étages à basse température d’une chaîne multi-étages peuvent tous l’utiliser en toute sécurité, et son emploi dans ces applications permet de maintenir le coût d’investissement de l’installation proportionné. L’erreur consiste à l’introduire dans l’étape à forte teneur en chlorures et à haute température, simplement parce que la fiche technique l’autorisait pour une autre application.
🛡️ Duplex 2205 : le cheval de trait pour les saumures modérées
L’acier inoxydable duplex 2205 associe une microstructure austénitique et une microstructure ferritique, avec environ 22 % de chrome, 3 % de molybdène et 0,15 à 0,2 % d’azote. Son indice de résistance au piqûre équivalent est d’environ 34 à 36, soit environ dix points supérieur à celui de l’acier 316L, et sa limite d’élasticité est proche du double. Cette combinaison confère une tenue aux chlorures de l’ordre de 1 000 à 3 000 milligrammes par litre, selon la température, ainsi qu’une résistance nettement supérieure à la fissuration sous contrainte par les chlorures.
Pour la plupart des évaporateurs d’eaux usées industrielles, c’est la solution pratique. Les saumures issues des usines chimiques, le traitement des lixiviats de décharge ainsi que les lignes de traitement des batteries et des surfaces se situent couramment dans cette gamme de teneurs en chlorures, et l’acier 2205 les supporte à des températures d’ébullition sans entraîner de surcoût lié au titane. Sa résistance mécanique supérieure permet également d’utiliser des parois de tubes plus fines et des enveloppes plus légères, ce qui compense en partie son prix au kilogramme plus élevé.
Le duplex obéit à des règles spécifiques. Il doit être soudé avec le matériau d’apport et l’apport thermique appropriés afin de préserver l’équilibre des phases, et la zone affectée par la chaleur nécessite un nettoyage adéquat après soudage. Les soudeurs qui traitent le 2205 comme du 316L produisent des joints de soudure qui se corrodent préférentiellement. L’alliage est également inadapté à un fonctionnement prolongé au‑dessus d’environ 300 °C en raison de la formation de la phase sigma, un phénomène qui ne pose pas de problème dans un évaporateur mais qui devient critique dans les équipements chauds adjacents.
💎 Titane de qualité 2 : pour les applications en milieu chloruré saturé
Le titane pur de qualité 2 est le matériau de référence pour les environnements d’eau de mer, les saumures saturées de chlorure de sodium et toute autre application où la concentration en chlorures est de l’ordre de plusieurs dizaines de grammes par litre. Sa couche passive d’oxyde de titane est stable dans les milieux chlorurés, au point que la corrosion par piqûres ne se produit pratiquement jamais en service normal dans les évaporateurs, et elle résiste à des vitesses élevées susceptibles d’éroder l’entrée d’un tube en acier inoxydable.
La limitation réside davantage dans la température et la géométrie des crevasses que dans la concentration globale de chlorures. Au‑delà d’environ 70 à 80 °C, les crevasses étroites, telles que les joints entre tubes et plaque tubulaire, les surfaces de joint d’étanchéité et les dépôts sous les boues, peuvent déclencher une corrosion caverneuse ; il convient donc, lors de la conception, d’éliminer les espaces stagnants plutôt que de s’en remettre uniquement à l’alliage. Le titane est également attaqué par le chlore gazeux sec ainsi que par certains flux acides fortement réducteurs, qui n’ont rien à faire dans l’alimentation d’un évaporateur mais qui peuvent parfois y arriver avec un effluent résiduaire.
Le coût est un autre facteur à prendre en compte. Les tubes et plaques en titane sont généralement quatre à six fois plus chers que ceux en 316L, et environ deux à trois fois plus chers que ceux en 2205. Une solution de compromis courante consiste à utiliser un faisceau de tubes en titane dans une enveloppe en duplex ou revêtue de caoutchouc, ou à n’employer le titane que sur la section exposée aux concentrations les plus élevées de chlorures, ce qui permet de limiter l’avantage du matériau aux zones où il est réellement nécessaire.
📊 Comparaison côte à côte
Le tableau ci-dessous résume la plage d’exploitation pratique à utiliser lors de la spécification d’un évaporateur. Les valeurs indiquées sont typiques pour un fonctionnement continu dans des saumures neutres ou légèrement alcalines et doivent être confirmées au regard de l’analyse réelle de l’eau, plutôt que d’être considérées comme des limites universelles.
- Acier inoxydable 316L — résistance à la piqûre de 24 à 26 ; teneur en chlorures jusqu’à quelques centaines de mg/L ; température maximale d’environ 60 °C ; coût relatif du matériau : 1,0.
- Duplex 2205 — résistance à la piqûre, indice 34 à 36 ; teneur en chlorures d’environ 1 000 à 3 000 mg/L ; utilisation jusqu’au point d’ébullition dans la plupart des saumures ; coût relatif de 1,5 à 2,0.
- Titane de qualité 2 — le phénomène de piqûre est pratiquement inexistant dans les saumures chlorurées ; adapté de l’eau de mer à une solution saturée en NaCl ; sensibilité aux crevasses au‑dessus de 70 à 80 °C ; coût relatif de 4,0 à 6,0.
- Conductivité thermique — 316L environ 16 W/m·K, 2205 environ 19 W/m·K, titane environ 21 W/m·K ; les différences sont faibles comparées à l’effet de l’encrassement et de l’épaisseur de paroi.
🔧 Où le choix des matériaux est souvent mal maîtrisé
Les défaillances surviennent rarement au milieu d’un tube. Elles se produisent aux joints, aux soudures et aux endroits où le processus cesse de circuler. Une spécification qui mentionne l’alliage mais néglige ces détails n’a pas résolu le problème de corrosion.
- Fissures au niveau des joints entre les tubes et la plaque à tubes. Les joints roulés laissent un interstice qui concentre les chlorures et appauvrit l’oxygène. Les soudures d’étanchéité ou les joints expansés puis soudés justifient le surcoût dans toute application en présence de chlorures.
- Conduites d’eau stagnantes et poches pour instruments. Les conduites mortes maintiennent la saumure à une température et à un niveau d’oxygène différents de ceux du volume principal. Elles devraient être éliminées dès la phase de conception, plutôt que d’être purgées ultérieurement.
- Contacts entre métaux différents. Un support en acier au carbone en contact avec une surface inoxydable mouillée forme une pile galvanique. Des rondelles isolantes et des interfaces peintes constituent une protection peu coûteuse.
- Une isolation qui dissimule les fuites. L’humidité chargée en chlorures piégée sous l’isolation provoque une corrosion sous contrainte externe, souvent confondue avec une défaillance du côté procédé.
- Espace de vapeur et côté condensat. Le condensat est pauvre en chlorures, mais l’espace de vapeur peut concentrer des gouttelettes. Les matériaux du séparateur de gouttes et de la tête supérieure méritent la même analyse que les tubes.
🏭 Comment WTEYA spécifie les matériaux par projet
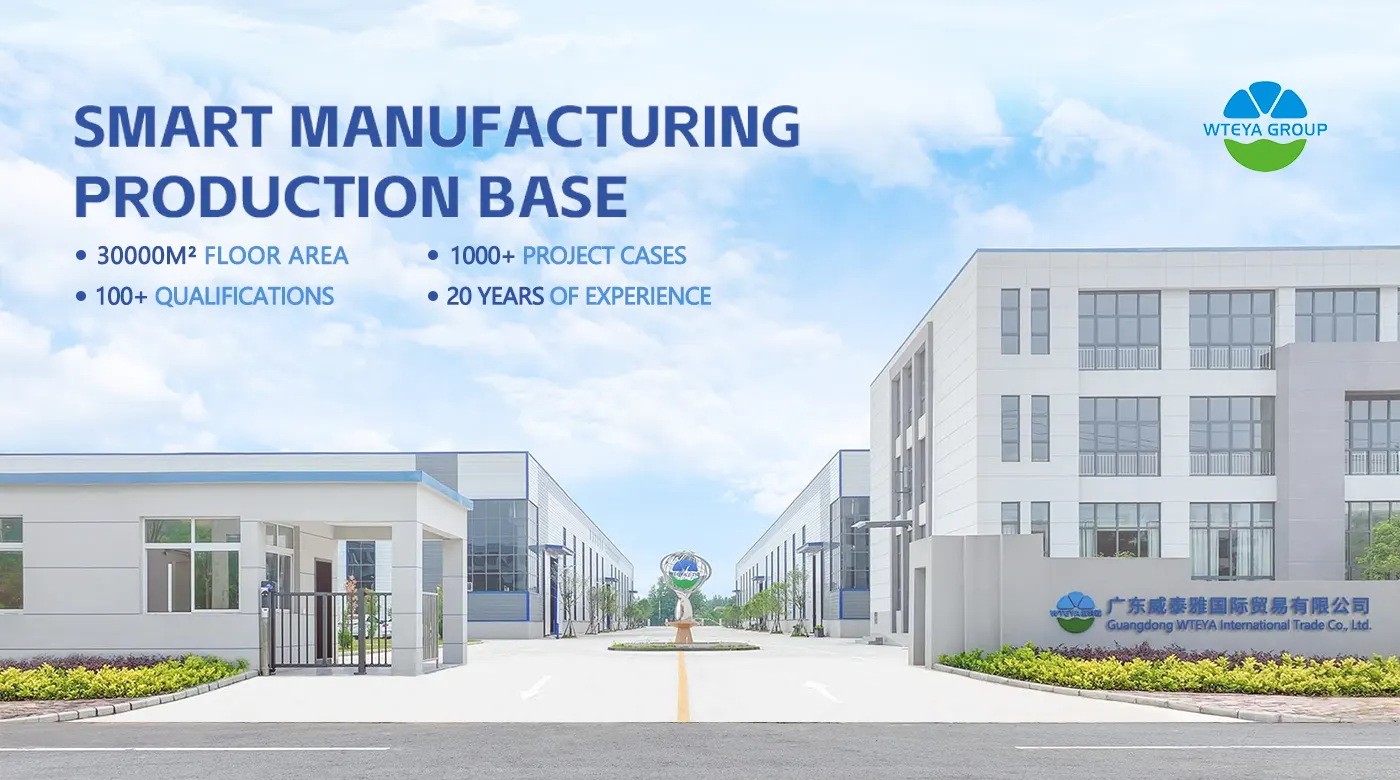
WTEYA conçoit des systèmes d’évaporation et de cristallisation en tant qu’équipements sur mesure, plutôt que comme des produits standardisés, ce qui permet de choisir l’alliage en fonction de l’analyse de l’eau fournie par le client, de la température de fonctionnement et du facteur de concentration. L’entreprise bénéficie de près de vingt ans d’expérience dans le domaine de l’évaporation et a fourni plus de 2 000 clients, disposant de sa propre base de production à Jingshan, s’étendant sur 30 000 mètres carrés.
En pratique, cela signifie qu’un projet débute par l’analyse chimique de la saumure et le taux de concentration, plutôt que par une liste standard de matériaux. Lorsque le profil chloruré varie au fil des étages, des alliages différents peuvent être utilisés à chaque étape, ce qui permet de limiter l’emploi de matériaux coûteux aux seules étapes qui en ont besoin. La fabrication, la qualification des procédures de soudage et les traitements post-soudage sont assurés en interne, et des solutions sur mesure ainsi que des services complets d’OEM et d’ODM sont proposés aux partenaires souhaitant une configuration spécifique.
Cette approche couvre également les équipements situés à l’extérieur de l’évaporateur proprement dit : pompes de circulation, circulation forcée les canalisations, les corps des cristalliseurs et les équipements de manutention du sel. Spécifier l’échangeur de chaleur en 2205 et le carter de pompe en fonte est une pratique courante qui fait perdre l’avantage acquis au bout de deux ans, et c’est précisément ce type d’inadéquation qu’une revue de projet est censée détecter.
❓ Questions fréquentes
Le 316L peut-il être utilisé si la teneur en chlorure de l’alimentation est faible ?
Oui, à condition que le chlorure présent dans la saumure concentrée reste confiné dans l’enveloppe de l’alliage et que la température de fonctionnement demeure inférieure à environ 60 °C. Étant donné qu’un évaporateur concentre le chlorure de plusieurs fois, il convient de multiplier la valeur d’alimentation par le facteur de concentration avant de prendre une décision, et la marge doit être évaluée par rapport à la concentration maximale attendue de chlorure plutôt qu’à la moyenne annuelle.
Le duplex 2205 est-il toujours supérieur au 316L ?
Il est plus résistant à la corrosion et plus robuste, mais il est plus coûteux et exige une discipline de soudage plus rigoureuse. Pour des applications réellement à faible teneur en chlorures et à basse température, l’acier 316L constitue un choix tout à fait adéquat et plus économique. Le duplex justifie son prix dans la gamme intermédiaire de teneurs en chlorures et de températures, là où l’acier 316L devient insuffisant tandis que l’utilisation du titane n’est pas encore justifiée.
Quand le titane est-il incontournable ?
Lorsque la saumure approche de la saturation en chlorure de sodium, lorsque l’alimentation est de l’eau de mer ou un effluent industriel à forte teneur en chlorures, ou lorsque la température de fonctionnement fait que la corrosion sous contrainte par les chlorures dépasse les limites supportables par les aciers duplex. Dans ces applications, l’alternative n’est pas un alliage moins coûteux, mais une durée de service plus courte et des arrêts imprévus.
Construisons ensemble votre solution
Ne laissez pas les défis liés aux eaux usées freiner vos activités. WTEYA a aidé plus de 100 fabricants à se mettre en conformité et à réduire leurs coûts jusqu’à 50 %.
Demandez votre évaluation technique gratuite et découvrez comment nous pouvons optimiser votre procédé d’évaporation par MVR.
📱 WhatsApp : +86-1800 2840 855
✉ Courriel : info@vteya.com
🌐 Site web : www.vteya.com
Informations connexes
Sélection des matériaux pour l’évaporateur MVR : 316L, 2205 ou titane ?
Sélection des matériaux pour les évaporateurs MVR : 316L, 2205 ou titane ? Toute offre de devis pour un évaporateur MVR aboutit inévitablement à la même question : quelle alliage choisir pour l’échangeur de chaleur, le séparateur, les canalisations de circulation et les corps de pompe ? La réponse détermine non seulement le prix d’achat, mais aussi le
Élimination zéro des effluents des FGD : une approche basée sur la MVR
Rejet zéro des eaux usées de désulfuration des fumées : une approche basée sur l’évaporation sous vide multiple (MVR) Les eaux usées issues de la désulfuration des fumées (FGD) constituent l’un des effluents les plus agressifs qu’une centrale électrique ou une chaufferie industrielle doive traiter. Elles sont acides, saturées en gypse, chargées de chlorures et de métaux lourds, et elles arrivent
De quelle surface au sol a-t-on besoin pour un évaporateur MVR ?
Réponse : La surface au sol requise pour un évaporateur MVR dépend de la capacité d’évaporation et du type d’équipement. Une estimation indicative est de 10 à 20 m² de surface au sol par tonne par heure de capacité d’évaporation.
MVR vs évaporateur à effet unique : comparaison de la consommation d’énergie
MVR vs évaporateur à effet simple : comparaison de la consommation d’énergie L’évaporation est un processus énergivore. Quel que soit l’évaporateur que vous installez, la majeure partie du budget d’exploitation de l’usine sera consacrée à transformer l’eau en vapeur, puis à évacuer cette vapeur.
Récupération d’énergie dans l’évaporation : 5 façons d’économiser la vapeur
Récupération d’énergie lors de l’évaporation : 5 moyens d’économiser la vapeur Dans une installation industrielle d’évaporation, l’énergie thermique représente généralement le principal poste de coûts d’exploitation — souvent 60 à 80 % du coût total, devant l’électricité, la main-d’œuvre et les produits chimiques.
WTEYA expédie 10 unités de dessalement portables SWRO4021 à Porto Rico
Le GROUPE WTEYA a expédié à Porto Rico 10 unités portables de dessalement SWRO4021, conçues pour assurer un approvisionnement en eau rapide sur l’île et en situation d’urgence, tout en présentant une faible consommation énergétique.
Guangdong WTEYA Environmental Technology Co., Ltd
Contactez-nous
WhatsApp: +86 1800 2840 855
Téléphone: +86-0769-28636053
+86-0769-28636126
Mail: info@wteya.com
Adresse: 14e étage, bâtiment F4, cyber-cité de Tianan, rue Nancheng, ville de Dongguan, province du Guangdong